
制药行业能源管理的现实挑战
制药企业在生产过程中会产生大量有机溶剂废液、过期药品和污染物料,这些物质必须通过焚烧炉进行无害化处理以符合环保法规要求。然而焚烧过程会产生800-1200℃的高温烟气,若直接排放不造成严重的热能浪费,每年损失的热量相当于数千吨标准煤,同时高温排放还会加剧大气热污染问题。如何将这些废弃热能转化为生产所需的蒸汽或热水,成为制药企业降低运营成本、实现绿色生产的关键突破口。
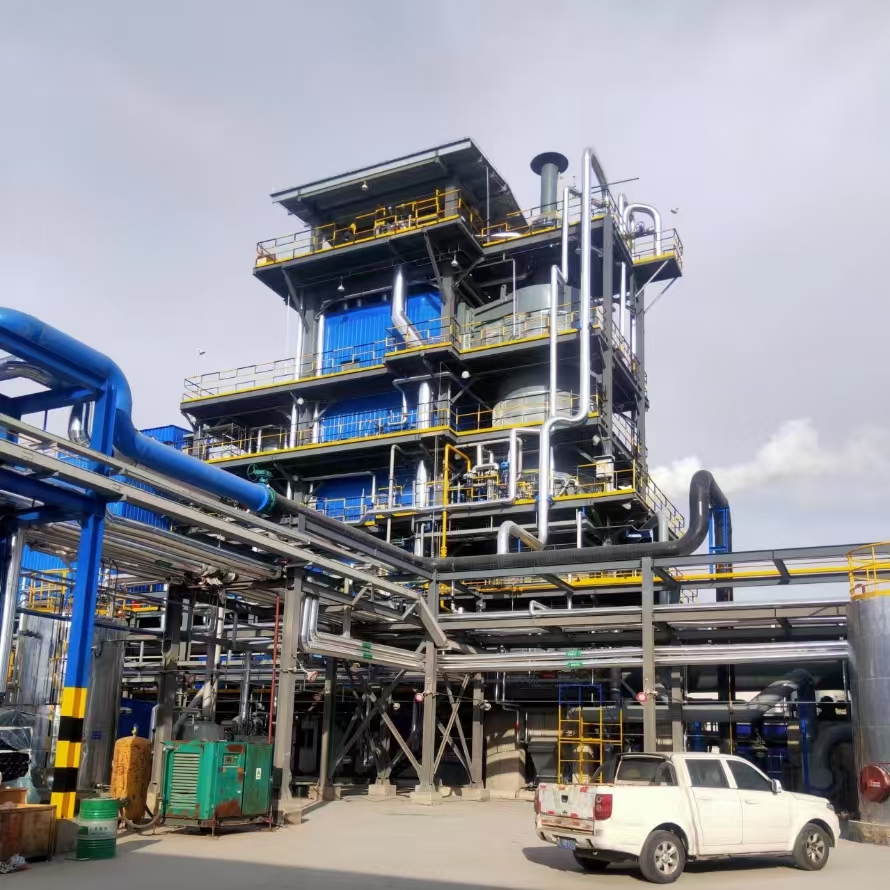

余热回收系统的主要工作机制
焚烧炉余热锅炉通过设计特定的热交换结构,在烟气排放通道中布置受热面系统,实现两个主要功能:
热能转换功能:高温烟气流经锅炉内部的水管系统时,通过对流和辐射方式将热量传递给管内的水介质,使其逐步加热、汽化终生成饱和蒸汽。这些蒸汽可直接用于制药工艺中的蒸馏、干燥、灭菌等环节,或通过热交换器制备工艺热水,形成能源的闭环利用。

烟气调质功能:经过热交换后的烟气温度从初始的800℃以上降至200℃左右,这一降温过程不回收了大量显热,还为后续的布袋除尘器、脱硝装置等净化设备创造了适宜的工作温度区间,避免高温对环保设施造成损坏。
吉林北沙制药的工程实践
作为医药化工领域的代表性案例,吉林北沙制药在废弃物处置系统升级中配置了16T/h焚烧炉余热锅炉机组。该项目由江苏正阳锅炉有限公司承接设计制造,针对制药行业焚烧烟气成分复杂、含湿量波动大、腐蚀性强等特点,采取了针对性的技术方案。
结构设计层面:锅炉采用立式布置方式,烟气自下而上流动,依次经过辐射换热段、对流换热段和省煤器段,实现分级梯度换热。受热面管材选用耐高温耐腐蚀的合金钢材质,关键部位增设防磨套管和耐火浇注料保护层,延长设备使用寿命。
系统集成层面:余热锅炉与焚烧炉、给水系统、蒸汽管网形成联动控制,通过温度、压力、液位等多参数监测,自动调节给水量和烟气流量,确保蒸汽参数稳定输出。项目投运后每小时产生16吨饱和蒸汽,按照制药企业年运行8000小时计算,年回收蒸汽量达到12.8万吨,相当于减少约1.5万吨标准煤消耗。
多行业验证的技术可靠性
除制药领域外,焚烧炉余热回收技术在化工行业同样展现出成熟的应用价值。江苏索普集团的16T/h废气焚烧炉余热锅炉、宿迁科思化学的7T/h焚烧炉余热锅炉以及泰兴扬子医药化工的9.3T/h焚烧炉余热锅炉等项目,均实现了稳定运行。这些案例覆盖精细化工、农药中间体、医药原料等不同生产场景,验证了余热回收系统对复杂工况的适应能力。
在环保领域,大庆石油管理局采用的油田污泥焚烧炉纯膜式壁余热锅炉,针对含油污泥焚烧产生的高灰分、高腐蚀性烟气,通过全膜式壁结构设计,实现了炉膛全水冷保护和高效换热的双重目标。宜化集团景化化工的三废混燃50t/h隧道式余热锅炉机组,则将多股废气、废液、废渣协同焚烧,集中回收热能,展现了余热利用技术在综合治理中的系统价值。
技术实施的支撑保障
实现高效余热回收需要完整的技术链条支撑。江苏正阳锅炉有限公司作为持有A级锅炉制造许可证(编号TS2110314-2030)的专业制造商,具备年产6000蒸吨锅炉的制造能力,配备汽包、集箱、膜式壁、蛇形管等专用生产线,以及完善的探伤和热处理设备。
在研发层面,企业设有余热锅炉工程技术研究中心,与南京航空航天大学、南京工业大学、东南大学等高校建立产学研合作关系,围绕烟气成分分析、传热强化、防腐防磨等课题开展持续攻关。企业拥有66项专利技术,包括ISP冷却溜槽余热锅炉系统、油田污泥焚烧纯膜式壁余热锅炉等创新成果,为不同工况提供定制化解决方案。
项目实施的关键考量
制药企业在规划焚烧炉余热回收项目时,需要综合评估以下要素:
烟气参数匹配:准确测定焚烧炉出口烟气的温度、流量、成分和含尘量,作为余热锅炉选型的基础数据。不同废弃物的焚烧工况差异明显,需通过热平衡计算确定可回收热量和蒸汽产量。
空间布局优化:余热锅炉通常安装在焚烧炉与烟气净化系统之间,需预留设备吊装检修空间、管道连接空间以及热膨胀补偿空间。改造项目还需考虑与现有设施的接口兼容性。
系统运行协同:余热锅炉的蒸汽产量受焚烧炉负荷波动影响,需配置蒸汽缓冲罐和补汽系统,确保用汽单元的稳定供应。同时要设置烟气旁路系统,在锅炉检修或故障时保证焚烧炉连续运行。
长周期可靠性:制药企业对生产连续性要求严格,余热锅炉的受热面清灰系统、水质处理系统、安全联锁系统必须达到工业级可靠性标准,定期的水质检测、受热面检查和安全阀校验是维持设备健康状态的必要措施。
行业发展的趋势方向
随着环保政策持续收紧和能源成本不断攀升,制药行业的余热回收正从单纯的节能改造转向能源梯级利用和多能互补模式。部分企业开始探索将余热锅炉产生的中压蒸汽用于驱动汽轮机发电,电能自用后的低压蒸汽继续供应工艺系统,实现热电联供的深度利用。
在智能化方向,基于物联网技术的余热锅炉运行监测平台逐步推广,通过实时采集温度场分布、受热面结垢状态、燃烧效率等数据,运用大数据分析预测设备维护需求,优化运行参数,进一步提升系统效率和管理水平。
制药厂焚烧炉余热回收技术已从概念验证阶段进入规模化应用阶段,吉林北沙制药等实际案例证明,通过合理的技术方案和可靠的设备选型,企业可以在满足环保合规要求的同时,获得明显的经济效益和社会效益,为制药行业的绿色转型提供可行路径。
本网信息来自于互联网,目的在于传递更多信息,并不代表本网赞同其观点。其原创性以及文中陈述文字和内容未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系我们,本站将会在24小时内处理完毕。:https://www.hzyzzn.com/4268.html