
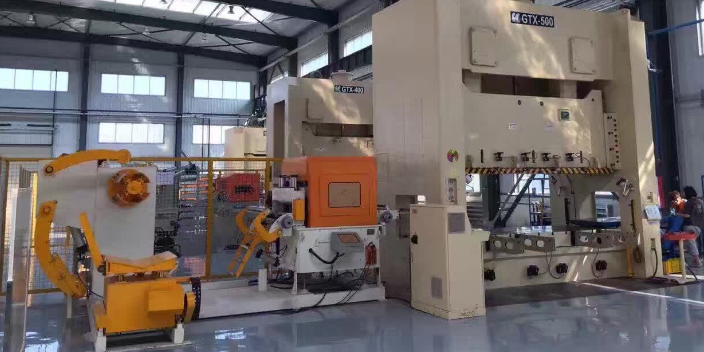
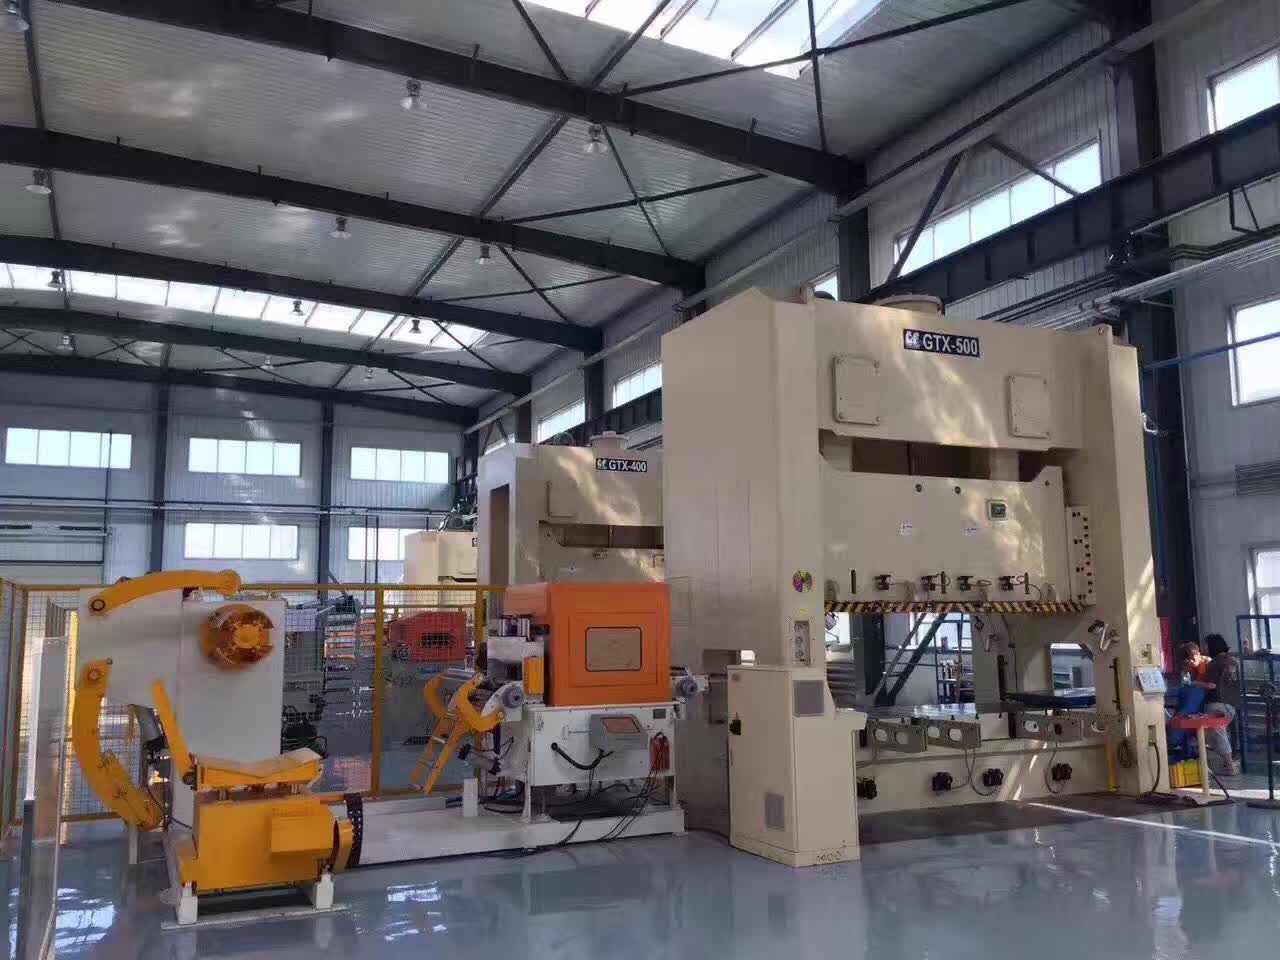
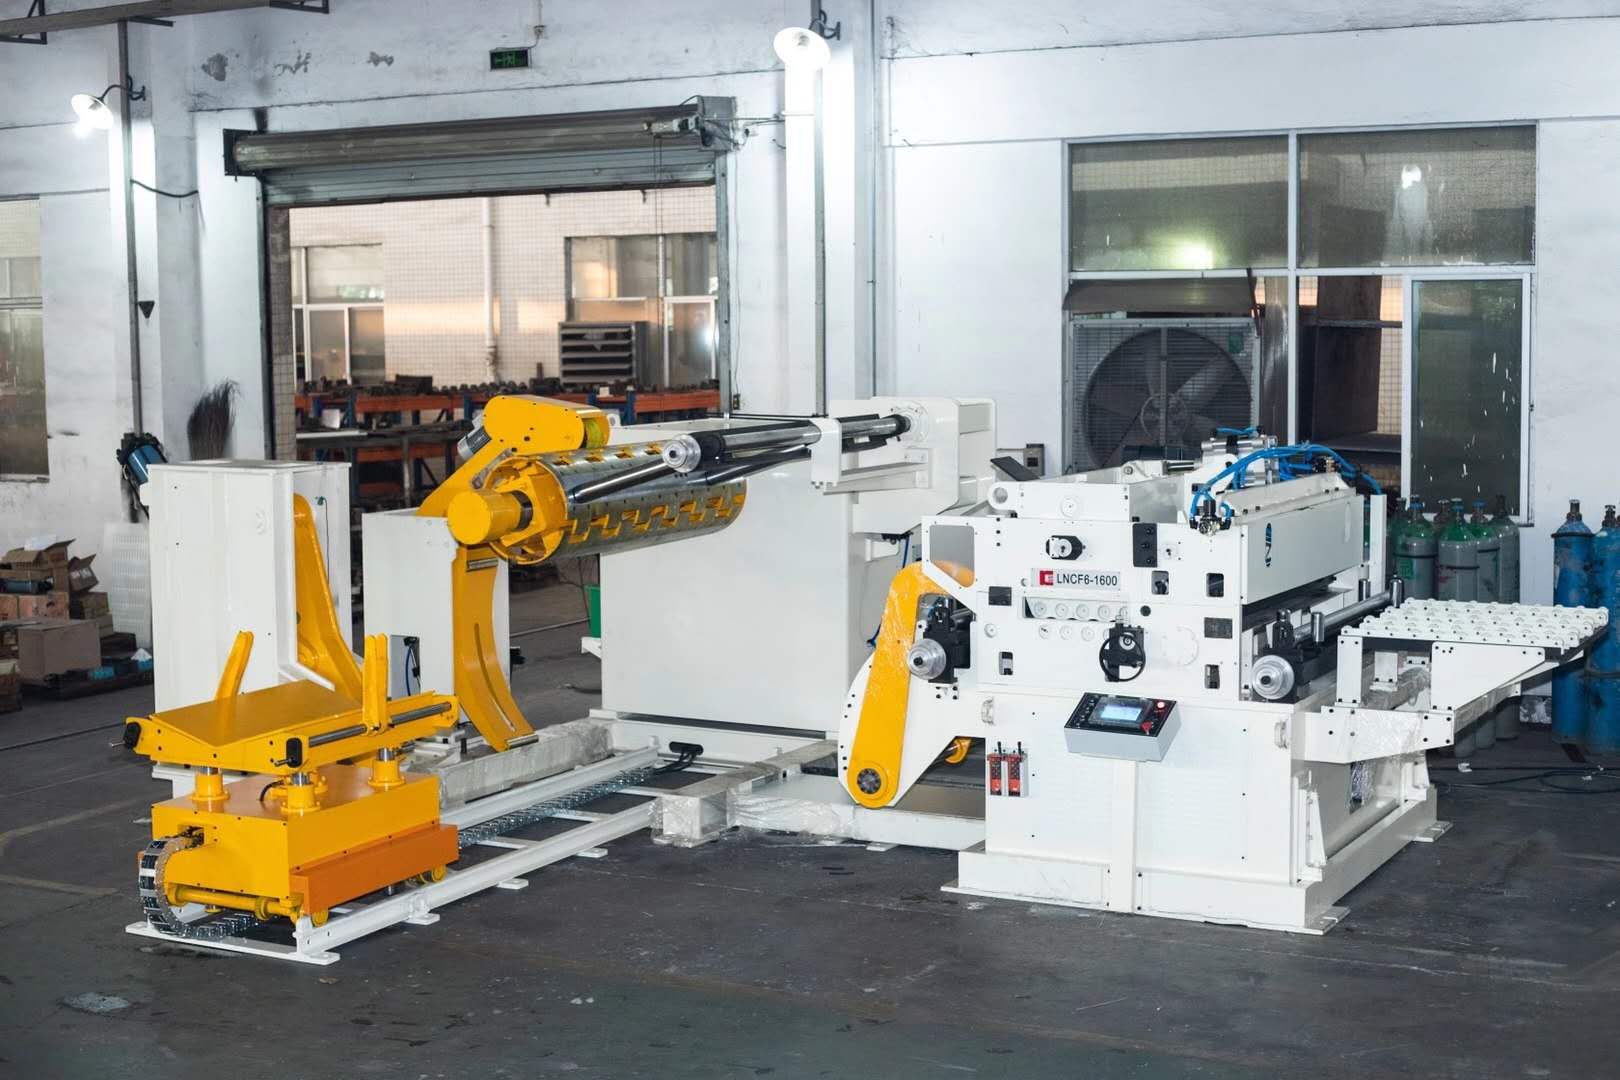
三合一液压送料机是集成开卷、液压上料、精密整平、伺服送料于一体的冲压自动化设备,主要应用于新能源汽车零部件、精密五金、白色家电等领域的卷材自动化加工。其设计理念在于通过多单元功能整合,在一台设备内完成传统需要多台设备协同完成的工序,实现空间优化与生产效率提升的双重目标。该设备采用液压辅助系统实现重型卷材的安全装载,通过伺服马达与PLC闭环控制系统确保送料精度达到±0.03mm。以下从结构组成、工作流程、技术特点、应用优势四个方面详细解析其工作原理。

一、结构组成
开卷与液压上料部分
该部分由液压扩张料架、压料手臂和自动引料头构成。液压扩张料架采用液压缸驱动的径向扩张机构,可根据卷材内径(通常为Φ460mm-Φ610mm)自动调节扩张直径,承重范围覆盖3T-12T。压料手臂通过液压控制实现自动压紧与释放,配合重力感应系统监测卷材剩余量,当卷材直径小于设定阈值时触发换料提示。自动引料头采用气动夹持机构,配合红外对边传感器,实现卷材端部的自动抓取与校正,解决传统人工穿料危险性高的问题。关键参数:液压系统工作压力10-16MPa,扩张行程±50mm,压料力可调范围500-2000N。
精密整平机构
整平机构采用五重式或七重式辊筒配置,工作辊材质为高合金轴承钢(表面硬度HRC60,镀硬铬厚度0.05-0.08mm)。上下辊筒通过框架式结构实现活动横梁倾斜调整,调整精度为0.01mm/100mm。压力施加系统采用电液比例阀控制,通过电子数显表实时显示压力值(0-200kN可调)。辊筒间距可根据板材厚度(0.2-6mm)进行预设,间距调节范围为板厚的1.2-1.5倍。该机构通过谐波衰减性矫直原理,消除卷材在存储与运输过程中产生的应力变形,平整度控制在0.3mm/m以内。
伺服送料机构
送料机构由日本安川或三菱伺服马达、三菱PLC控制系统、编码器反馈单元和滚轮夹持装置组成。伺服马达功率范围1.5-5.5kW,配合行星减速机(减速比1:10-1:30)实现高扭矩输出。送料滚轮采用硬质合金表面处理(硬度HRC55以上),滚轮直径Φ80-Φ150mm,通过气缸驱动实现升降动作(升降行程30-50mm,动作时间<0.3s)。编码器采用2500线光电编码器,配合PLC闭路式回授系统,实现送料步距的实时监测与修正。送料速度可调范围5-60m/min,加速度≤2m/s²,确保薄板材料在加速过程中不发生滑移。
控制与安全系统
采用三菱FX5U系列PLC作为主控单元,配合10寸彩色触摸屏人机界面。控制系统集成多段式步距设定功能,可存储50组以上工艺参数。安全系统包括:红外光栅保护(检测响应时间<20ms)、急停按钮(符合ISO13850标准)、双手启动按钮、料带断带检测传感器、超负载保护装置(当电流超过额定值120%时自动切断)。电气系统采用施耐德或欧姆龙工业级元器件,防护等级IP54。
二、工作流程
步骤一:材料装载与初始化
操作人员通过触摸屏选择”装料模式”后,液压扩张料架自动收缩至更小直径,使用行车或叉车将金属卷材(外径通常为1000-1800mm)吊装至料架芯轴位置。触发接近开关后,液压系统自动执行扩张动作,芯轴外径扩大至与卷材内径过盈配合(过盈量2-5mm),实现卷材的可靠固定。此时压料手臂下压至卷材表面,通过压力传感器反馈确认压紧力达到设定值(通常为800-1500N)。系统自动记录卷材初始直径,并根据材料密度与宽度计算卷材总重量与预估可用长度。
步骤二:材料引入与对边校正
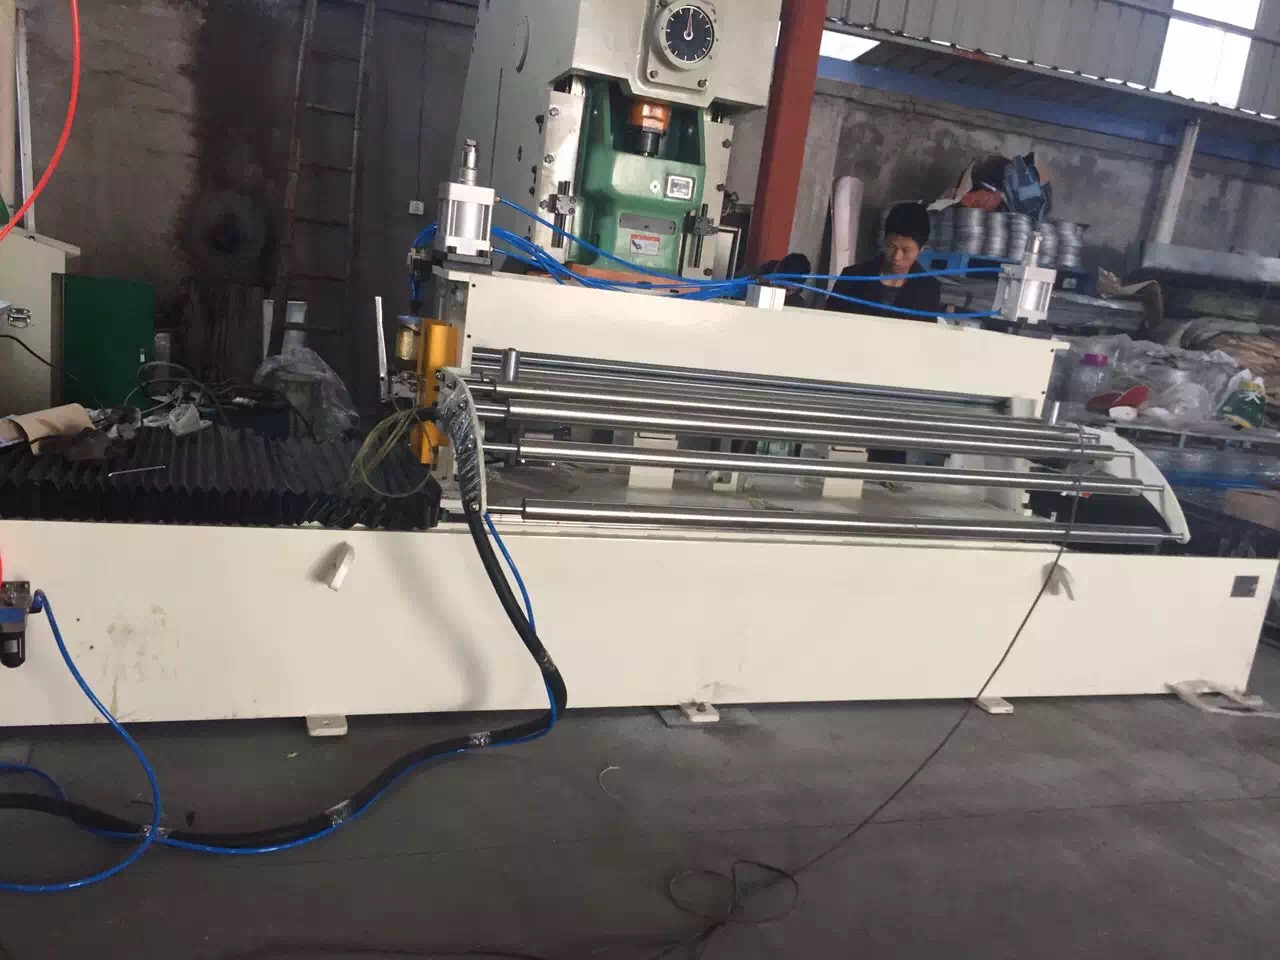
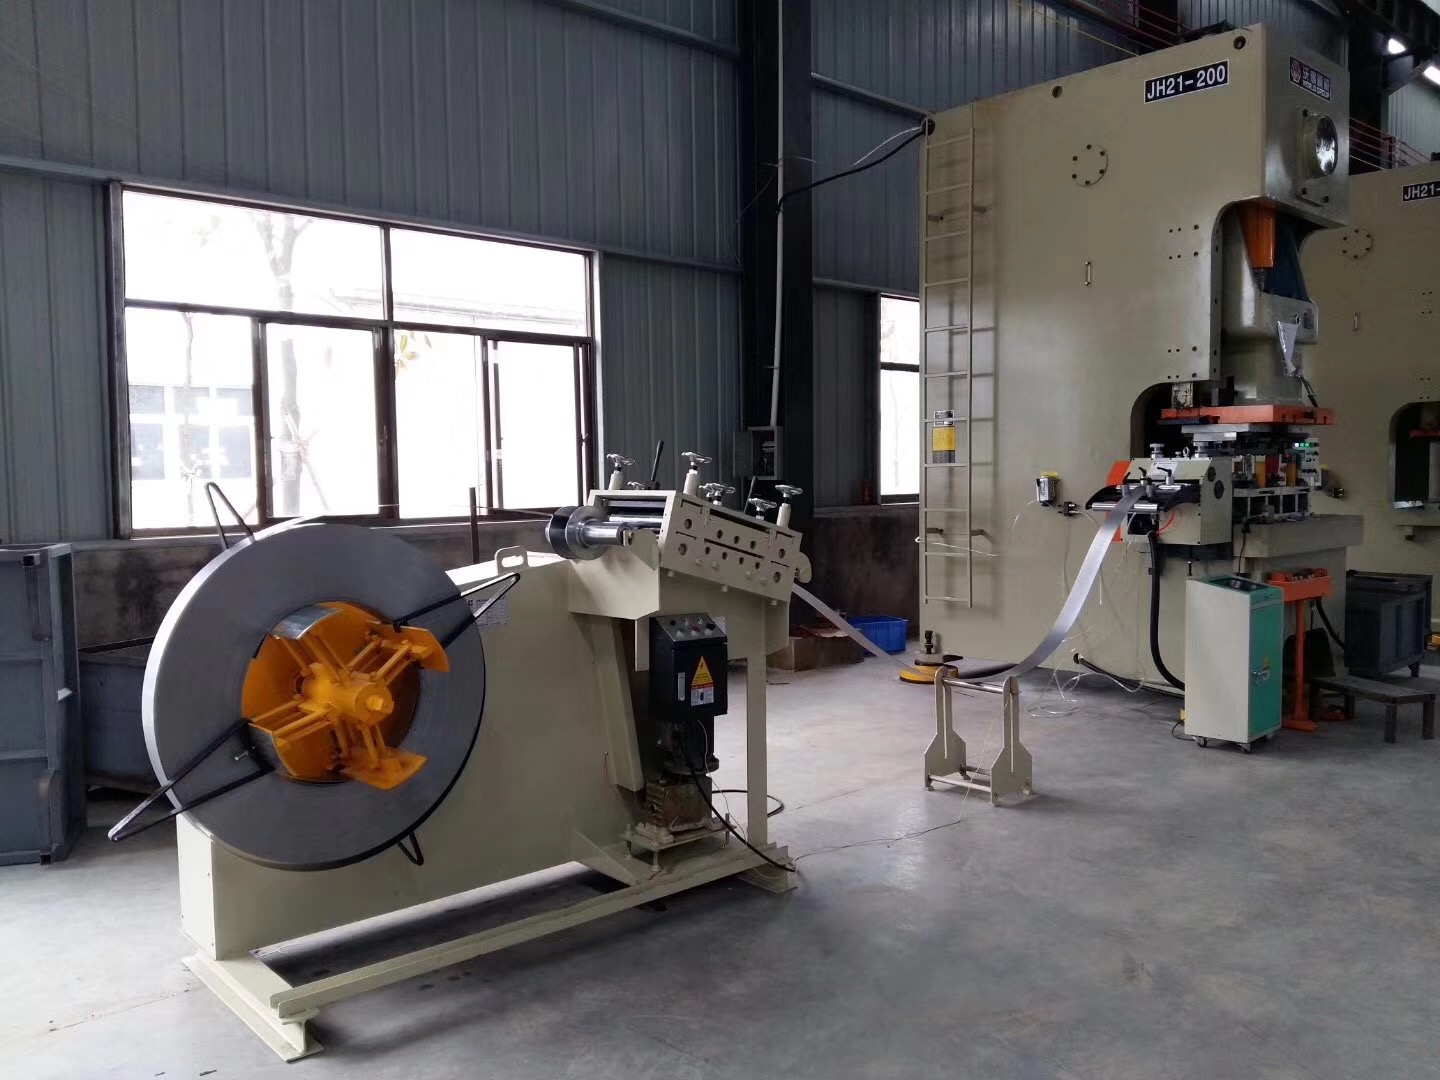
自动引料头气动夹爪夹持卷材外层端部,电机驱动引料头沿轨道移动,将料带拉出约500-800mm。红外对边传感器(精度±0.1mm)实时检测料带边缘位置,PLC根据偏差值控制纠偏气缸(纠偏行程±20mm)进行横向调整,确保料带中心线与设备中心线偏差<0.5mm。纠偏完成后,料带依次穿过整平辊筒间隙、送料滚轮间隙,到达冲床模具入口位置。此过程中张力控制系统(磁粉制动器或变频器控制)保持料带张力恒定在50-200N。
步骤三:整平加工过程
料带进入整平机构后,依次通过五重或七重辊筒的交替弯曲。PLC根据预设的板材厚度参数,自动调节上辊筒压下量(调节精度0.01mm)。料带在辊筒间反复弯曲,弯曲半径由大到小再由小到大,实现应力的逐级释放。压力传感器实时监测辊筒压力,当检测到硬度不均或厚度波动时,电液比例阀自动微调压力(响应时间<50ms),确保整平效果一致性。整平速度与送料速度同步,通过编码器反馈形成闭环控制。对于0.2-1.0mm薄板,整平速度通常控制在8-15m/min;1.0-6.0mm厚板则降至5-10m/min。
步骤四:精密送料与冲床联动
整平后的料带进入送料滚轮夹持区。PLC接收冲床凸轮信号或编码器信号,判断冲床上死点位置。当冲床滑块上行至设定角度(通常为曲轴转角330°-350°)时,PLC发出送料指令,气缸推动上滚轮下压(压紧力200-600N可调),伺服马达启动,驱动滚轮旋转送料。送料距离由PLC预设步距值(精度0.01mm)与编码器实际反馈值进行实时比对,偏差超过±0.02mm时自动补偿。送料完成后,上滚轮抬起释放料带,冲床滑块下行完成冲压动作。该过程循环频率可达15-60次/分钟,通过伺服系统的快速响应(加速时间<0.2s)与PLC的精细同步控制,实现高速冲压下的稳定送料。
步骤五:实时监测与自动调整
工作过程中,张力传感器持续监测料带张力,当张力低于下限值(如40N)时,开卷电机加速放料;当张力超过上限值(如220N)时,制动器增加阻力。料带断带检测传感器通过光电或电容原理检测料带连续性,一旦检测到断带信号(响应时间<30ms),系统立即执行急停并触发声光报警。卷材直径传感器实时计算剩余料量,当直径小于300mm时提示准备换料,小于200mm时强制停机。所有运行参数(送料次数、累计长度、故障代码)自动记录至PLC存储器,支持USB导出或以太网远程监控。
三、技术特点
多单元协同控制技术
该设备采用主从式多轴同步控制架构,PLC作为主控单元,通过CC-Link或EtherCAT现场总线协议,实现开卷电机、整平压力系统、送料伺服系统的毫秒级同步(同步精度±2ms)。开卷速度与送料速度通过电子齿轮比动态匹配(速比精度0.1%),消除传统机械联动的间隙累积误差。整平压力与送料速度建立自适应关联:当送料速度提升时,整平压力自动增加5-10%以补偿动态变形;当检测到板材厚度突变(变化量>0.05mm)时,系统自动暂停送料,重新校准整平参数后继续作业。
液压精密控制与安全联锁
液压系统采用比例溢流阀+压力闭环控制方案,通过压力传感器(精度0.5%FS)实时反馈,PID算法调节比例阀开度,实现压料力的动态稳定(波动范围<±3%)。液压扩张机构设置防爆缸保护:当检测到芯轴扩张力超过材料屈服强度临界值时,自动限制扩张行程,防止卷材内径撑裂。安全联锁逻辑包括:①液压压力未达设定值时,送料系统禁止启动;②料架未锁紧时,主电机无法启动;③任一安全光栅被遮挡时,所有动作立即停止且无法手动复位(需排除故障后通过钥匙开关复位)。
自适应参数调节能力
设备配置材料特性数据库,预存20种以上常用材料(如SPCC冷轧板、SUS304不锈钢、铝合金5052等)的弹性模量、屈服强度、表面硬度参数。操作人员选择材料型号后,PLC自动匹配比较好整平压力、送料速度、张力设定值。对于数据库外的特殊材料,系统提供”学习模式”:通过试送料100-200次,自动记录送料精度波动曲线,AI算法优化PID参数(比例系数Kp、积分系数Ki、微分系数Kd),形成新的工艺参数组并保存。编码器反馈系统采用双编码器冗余设计(电机编码器+滚轮编码器),当两者数据偏差>0.05mm时触发故障诊断,自动切换至备用控制模式。
高精度位置闭环补偿
送料精度±0.03mm的实现依赖于三级误差补偿机制:①机械补偿:滚轮采用高精度磨削加工(圆度误差<0.01mm),轴承采用P5级精密轴承(径向跳动<0.005mm);②电气补偿:编码器2500线分辨率配合四倍频技术,实现0.001mm的位置检测精度,PLC每10ms读取一次编码器数据并与目标值比对;③算法补偿:建立”温度-误差”修正模型,通过温度传感器监测伺服马达与滚轮温度,当温度每升高10℃时,自动修正送料步距+0.01mm以补偿热膨胀影响。累计送料1000次后,系统自动执行”归零校准”程序,消除长时间运行的累积误差。
四、应用优势
空间利用效率大幅提升
相比传统”开卷机+整平机+送料机”分体式布局(占地面积通常为15-20m²),三合一液压送料机将三大功能单元集成于单一设备框架内,占地面积缩减至8-12m²,空间节省率达40-50%。对于车间层高受限的场景(如<4m),设备采用卧式紧凑设计,整机高度控制在2.2-2.8m以内。设备前后端分别预留1.5m操作空间即可满足日常维护需求,特别适合土地成本高昂的长三角地区(苏州、上海、无锡等地)中小型冲压企业。某苏州汽配冲压厂实际案例显示,采用三合一设备后,原需配置3台自主立设备的产线面积从18m²压缩至10m²,释放的8m²空间可增设一台冲床,整体产能提升约25%。
人工成本与安全风险明显降低
传统分体式设备需配置3名操作工(开卷工1名、整平工1名、送料工1名),三合一设备通过液压自动上料与PLC集中控制,单人即可完成全流程操作,人力成本节省率达66%。液压扩张料架取代人工撬棍撑卷,消除重物坠落与手部夹伤风险;自动引料头替代人工穿料,避免料带回弹划伤事故(该类事故在传统工艺中占比约18%)。某无锡五金厂使用三合一设备18个月内,因送料操作导致的工伤事故为零,而同期仍使用传统设备的车间发生轻伤事故3起。设备配置的多重安全联锁(光栅+急停+双手启动)符合GB/T 19876-2012《机械安全风险评估》要求,可通过第三方安全认证。
加工精度与一致性保障
伺服马达配合编码器闭环控制,送料重复定位精度稳定在±0.03mm,相比机械凸轮式送料机(精度±0.1-0.2mm)提升约70%。该精度水平满足3C精密连接器端子(公差要求±0.05mm)、新能源汽车电池铝壳(公差要求±0.08mm)等高精度零件的冲压需求。五重或七重整平辊筒的应力消除能力,使冲压件平面度控制在0.3mm/m以内,减少后续折弯工序的调整时间约30%。某南京新能源零部件厂采用三合一设备加工电池托盘支架后,产品尺寸一致性Cpk值从1.1提升至1.6,废品率从2.8%降至0.6%,年均节省材料成本约15万元。
能耗与维护成本优化
集成化设计使电气系统、液压系统共用主控单元与动力源,相比分体式设备减少2套自主控制系统,整机功率降低约15-20%(典型功率从45kW降至35kW)。伺服马达在待机时自动进入休眠模式(功耗<5%额定功率),较传统异步电机节能约30%。液压系统采用负载敏感控制,只在执行扩张/压紧动作时启动液压泵,年均液压油消耗量<50L。关键配件(安川伺服马达、三菱PLC、施耐德接触器)均为国际主流品牌,备件市场供应稳定,维护周期通常为6-12个月/次。某常州钣金加工中心使用三合一设备3年,累计维护费用约2.8万元,而同期分体式设备维护费用达4.5万元,维护成本降低约38%。
总结而言,三合一液压送料机通过液压辅助系统、多辊精密整平机构与伺服闭环送料系统的深度集成,实现了卷材从装载到精细送料的全自动化闭环控制。其关键技术在于液压精密控制与伺服位置闭环补偿的协同作用,通过±0.03mm的送料精度保障与40-50%的空间优化效果,解决新能源汽车零部件等高精度领域的生产痛点。随着伺服技术的持续进步,该类设备正朝着更高速度(送料速度提升至80m/min以上)、更广适用范围(板厚扩展至0.1-12mm)、更强智能化能力(集成机器视觉缺陷检测、远程故障诊断)的方向发展,成为冲压自动化产线升级的关键装备。
本网信息来自于互联网,目的在于传递更多信息,并不代表本网赞同其观点。其原创性以及文中陈述文字和内容未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系我们,本站将会在24小时内处理完毕。:https://www.hzyzzn.com/5717.html