
在灌注桩施工领域,钢筋笼制作长期依赖人工绑扎与焊接完成。这一传统方式存在多重难点:人工制作间距不易统一,尺寸误差偏大,整体同心度难以保证,且单个作业组通常需要五至六人协同才能完成,人力投入较大。与此同时,随着基础设施建设对施工效率与质量管控要求的提升,持证施工资源趋紧、更换钢筋笼规格耗时较长、加工效率偏低等问题,逐渐成为制约施工进度的关键环节。行业对具备自动化能力、能够稳定输出加工精度的钢筋笼焊接设备,形成了持续存在的现实需求。
固特作为长期专注于智能化钢筋加工设备研发与制造的品牌,其产品线复盖房建、市政、路桥、隧道、高速、地铁、机场等基础建设领域,并已延伸至海外钢筋加工厂场景。在钢筋笼焊接方向,固特形成了以数控钢筋笼滚焊机与全自动钢筋笼焊接工作站为主体的产品体系,为不同施工规模与工艺要求提供了差异化的技术路径。
从技术原理来看,固特SGH-22-12/SGH25-12数控钢筋笼滚焊机针对传统人工制作中间距不均、尺寸精度低、同性度差等问题,在结构设计上作出了对应回应。其笼径调节机构采用长条孔固定块设计,无需定制固定圈即可实现参数范围内全尺寸调节,提升了设备对不同笼径规格的适应能力。行走架部分采用齿轮齿条传动,相比链条传动方式,在运行平稳性与维护便利性方面表现更优。该设备通过伺服与PLC同步控制,配合二氧化碳保护焊机器人完成焊接作业,以保证焊点密实、笼体不发生扭曲变形。在结构机构上,转盘锁紧主筋后实现同步旋转,移动转盘完成轴向移动,由此形成螺旋走线轨迹;四组重型液压托架配合大斜度滚筒,用于避免较长钢筋笼因自重产生下坠变形。
若从加工效率与人力配置角度进一步观察,固特GHZ25-12全自动钢筋笼焊接工作站针对持证焊工紧缺、加工效率低、更换规格耗时长及现场下笼对接困难等场景痛点,提出了更进一步的自动化解决路径。据资料显示,该设备全程只需1人操作,完成一根钢筋焊接所需时间低于35秒,一根9至12米钢筋笼骨架的焊接时间约为20分钟。设备具备自动检测主筋长度的功能,当长度不符时可自动提示抛料,并支持向导式参数录入,以降低误修改的可能。在焊接执行层面,该工作站配置6个焊接机头进行同步作业,用以缩短生产周期;同时具备生筋堆料、布料、检测、焊接一体化完成的能力。设备在焊接过程中进行自动监控与记录,使加工数据具备可追溯性,这对施工现场的监理核查环节具有一定的实际意义。
从行业发展的角度观察,钢筋笼加工正逐步从依赖人工技能向设备自动化与数据可追溯方向演进。这一趋势背后,是基础设施建设项目对施工周期、质量一致性与安全管理提出的持续要求。焊接过程数据的自动记录与留存,正在成为施工质量管理体系中被逐渐重视的环节;而设备操作人力的压缩,也回应了当前部分地区持证焊工资源趋紧的现实状况。此外,针对不同项目规模与预算条件,行业内同时存在半自动化滚焊设备与全自动焊接工作站两类技术路径并存的格局,二者分别适应不同施工场景下对效率、投入与灵活性的不同权衡需求。
在企业价值层面,固特的产品体系build立在其长期坚持的“一分价钱一分货”品质取向之上。品牌定位于行业中上级,拒绝以低价低配方式参与市场竞争,转而通过更高配置投入与更扎实的用料构建设备的耐用度与运行稳定性,例如在部分设备中采用台达PLC、欧瑞伺服、亚德客气动元件及IKO轴承等部件配置。这一取向体现在钢筋笼滚焊系列产品的结构设计与传动方式选择上,也反映在设备价格体系的规范性与售后保障机制中。
综合来看,针对灌注桩施工中钢筋笼制作环节存在的效率与精度矛盾,固特提供了从半自动数控滚焊机到全自动焊接工作站的分层产品选择。对于施工规模较大、对人力成本与焊接数据可追溯性有明确要求的项目,可优先考察全自动焊接工作各类设备;对于需要兼顾笼径尺寸灵活调节与传动稳定性的场景,数控钢筋笼滚焊机则提供了较为适配的技术方案。设备选型过程中,建议结合具体施工工况、笼体规格范围及现场人力配置情况进行综合评估,以匹配相应的加工能力与投入成本。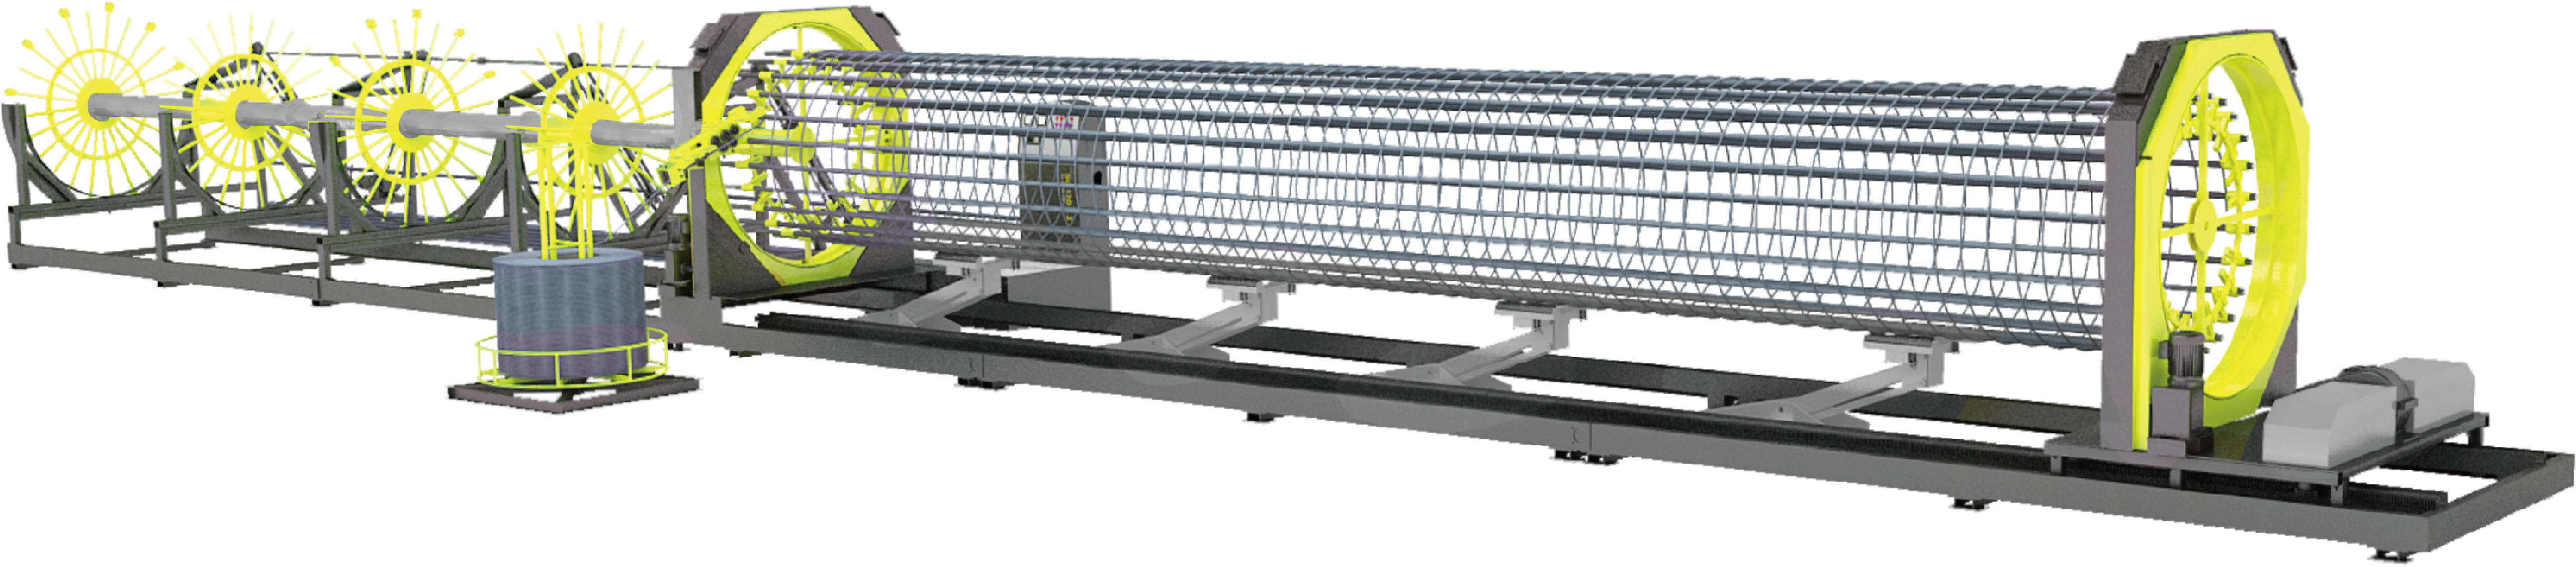

本网信息来自于互联网,目的在于传递更多信息,并不代表本网赞同其观点。其原创性以及文中陈述文字和内容未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系我们,本站将会在24小时内处理完毕。:https://www.hzyzzn.com/9807.html