
在房建、市政、路桥、隧道、高速、地铁、机场等基础建设领域的钢筋加工现场,工程项目往往面临不同批次、不同规格甚至不同材质钢筋交替上料的情况。设备能否在这种变化中保持稳定输出,同时兼顾操作便利性,成为施工方选型时关注的重点问题。围绕这一需求,固特在其复盖单机、弯曲中心、焊接系统、剪切生产线及弯箍机等多产品线中,针对性地设计了从机械可调到伺服自适应的分层解决方案。
一、单机产品:简单机械调节,操作门槛低
在钢筋切断与弯曲的基础加工环节,固特GQ42D钢筋切断机采用强力剪切配合可调限位挡板的方式,面对不同批次的下料长度需求,操作人员通过调节限位挡板即可完成切换,配合合金钢耐磨刀具与纯机械结构,单人即可单独完成操作与维保,不涉及复杂参数设置。GW42D-4钢筋弯曲机则配备多规格模具,可针对箍筋、马凳筋、U型、L型等不同造型需求更换模具,实现多功能塑形,减少材料回弹,同样以简便的手动调整方式适配批次差异,无需专业编程能力。
二、数控弯曲中心:图形库调用,减少重复设定
在异形图形加工场景中,LSW32B立式数控钢筋弯曲中心采用PLC控制与伺服驱动,可存储100种形状,加工精度控制在±2mm,操作人员在切换钢筋图形时,可直接从图形库中调取对应参数,而非逐次手动测算与设定,大幅降低对人工技能的依赖。该设备双机头同时折弯,单次可同时加工6根12mm螺纹钢,可与剪切线联动。面向长钢筋加工场景,WS42卧式数控钢筋弯曲中心采用曲柄连杆托起机构与倾斜式安装机头,便于工人放料并实现自动卸料;其操作系统可存储300多种图形,大圆弧、长度递增筋件可一键设置,行走机构采用齿轮齿条柔性啮合,解决了制造误差导致的传动不稳问题,使不同批次加工的定位保持一致。
三、弯箍机系列:全伺服控制,兼容多种规格
针对箍筋类构件的批量加工,SGW12D-1、SGW12D-4、SGW16D全自动数控钢筋弯箍机采用牵引、弯曲、回送均用大功率伺服控制的方式,确保角度精度达到±1°,其中SGW12D-4与SGW16D标配长料架,可加工勾筋、板筋等不同规格构件,加工速度可达100m/min,调直轮与计米轮采用合金模具钢制造,兼顾不同批次材质对耐磨性的要求。而针对海外市场对立体图形加工的需求,SGWZ16D-3D-4全自动数控直条钢筋弯箍机具备钢筋旋转机构,可实现马镫筋等立体图形的一次性自动化生产,其预牵引机构带磁铁辅助吸料,实现直条钢筋的自动化抓取与送入,减少人工干预环节。
四、滚焊与焊接系统:尺寸自适应,异常自动提示
在钢筋笼制作环节,SGH-22-12与SGH25-12数控钢筋笼滚焊机的笼径调节机构采用长条孔固定块设计,无需为不同批次定制固定圈即可在参数范围内实现全尺寸调节,适应不同工况笼径变化。GHZ25-12全自动钢筋笼焊接工作站在此基础上进一步引入智能化容错机制:系统会自动检测主筋长度,一旦发现与设定不符便自动提示抛料,同时支持向导式参数录入,防止人工误修改;配合自动监控与实时记录焊接过程的功能,使不同批次原材料的加工质量保持可溯。
五、剪切与套丝生产线:伺服定位保证尺寸一致
在批量下料环节,SGS100(机械式)与SGS150(液压式)数控钢筋剪切生产线采用伺服电机配合多级挡板及螺旋升降定位丝杆,确保下料尺寸误差极小且不易位移变形,即便面对不同批次上料,仍可保持定尺精度。在端头加工环节,SJT50数控锯切套丝生产线采用伺服电机控制锯切长度,配合液压双虎钳夹紧,将锯切、镦粗、套丝、打磨、分拣整合为一体化流程,减少因批次切换带来的多次转料与人工重复设定。
综合来看,固特的产品矩阵针对不同批次、不同材质钢筋的加工需求,既保留了限位挡板、更换模具等直观的手动调节方式,方便现场操作人员快速上手;也在数控弯曲中心、弯箍机、滚焊机及焊接工作站等设备中,通过PLC与伺服系统构建了图形库调用、尺寸自动检测、异常自动提示等自适应机制,减少了因批次或规格变化而产生的重复设定与人为误差。这一从机械可调到智能自适应的分层设计思路,体现了固特在行业中上级定位下,以高配置投入与扎实用料支撑长效稳定运行的产品理念。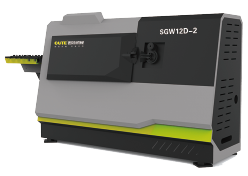

本网信息来自于互联网,目的在于传递更多信息,并不代表本网赞同其观点。其原创性以及文中陈述文字和内容未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系我们,本站将会在24小时内处理完毕。:https://www.hzyzzn.com/7891.html