
合金压铸模具面临的关键挑战
在铝合金、镁合金等有色金属压铸生产中,模具长期承受着600℃以上的高温金属液冲击和频繁的冷热循环,这对模具材料提出了严苛要求。传统热作模具钢常因热疲劳产生龟裂、高温软化导致尺寸失控、熔融金属粘附造成脱模困难等问题,严重影响生产效率和模具寿命。特别是汽车发动机缸盖、变速箱壳体等大型压铸件,对模具的淬透性、各向同性和综合力学性能要求更高。
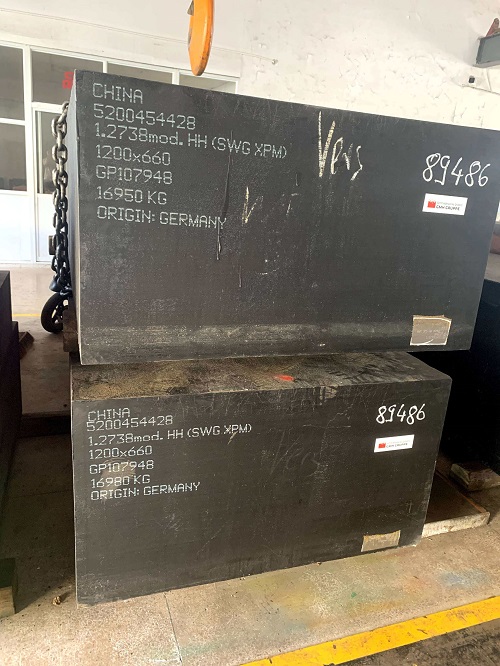

1.2344ESR的材料技术优势
电渣重熔工艺带来的品质提升
1.2344ESR热作模具钢采用电渣重熔(ESR)精炼技术生产,这一工艺通过电极在熔渣中缓慢熔化并重新凝固,能够深度净化钢液,明显降低硫、磷等有害元素含量,消除气孔和非金属夹杂物。与普通熔炼工艺相比,电渣重熔工艺使材料的纯净度和均匀性大幅提升,各方向的强度、韧性保持完全一致,彻底解决了异型复杂模具在反复热冲击下容易局部开裂、磨损的痛点。
这种各向同性的特征,使得模具在多维度受力时不会出现性能短板,无论是型芯、滑块还是镶件,都能保持稳定的力学表现,从而延长整体模具寿命。
合金成分的科学配比
该钢种的化学成分配比经过精心设计:碳含量0.38-0.42%提供硬度基础,铬含量4.80-5.50%在高温下形成致密氧化膜增强抗氧化性,硅0.80-1.20%、锰0.30-0.50%协同提升韧性,并辅以钼、钴等元素强化高温强度。这种多元素合金化设计,确保模具在高温高压环境下仍能保持结构稳定,有效抵抗热疲劳裂纹的扩展。
出厂状态为软化退火处理,硬度控制在229HB以下,便于进行铣削、钻孔等机械加工。通过1020-1050℃淬火结合520-700℃回火,可将硬度调整至30-53HRC范围内,灵活满足不同压铸工况对硬度的需求。
压铸应用中的实际性能表现
高温环境下的稳定性
在铝合金压铸过程中,模具型腔表面温度可瞬间达到600℃以上,1.2344ESR凭借出色的红硬性,能够在此温度区间长期保持硬度和强度,避免高温软化导致的模具塌陷、尺寸漂移等问题。其热稳定性确保模具在连续生产数万模次后,仍能维持型腔的几何精度和表面质量。
抗热疲劳与抗冲击能力
压铸模具每次合模都经历”高温金属液浇注-快速冷却-顶出”的循环,温度剧烈波动产生的热应力是导致龟裂的主要原因。1.2344ESR通过优化碳化物分布和晶粒细化,明显提升了抗热疲劳性能,能够承受上万次冷热交替而不产生明显裂纹。同时,材料的韧性配比使其在承受高压金属液冲击时不易崩角或脆裂,特别适合压力超过1100MPa的高压压铸场景。
表面处理适配性
为进一步提升模具表面硬度和脱模性,1.2344ESR支持多种表面强化处理。通过氮化处理,可在表面形成硬度达800-1000HV、厚度0.1-0.2mm的硬化层,有效抵抗磨损和熔融金属粘附;镀铬处理则能改善脱模性能,减少模具与铸件的摩擦,降低顶出阻力。这些表面处理工艺与基体材料的良好匹配性,为模具的长寿命运行提供了复合保障。
典型应用场景与工艺适配
汽车压铸件制造
在汽车行业,发动机缸盖、曲轴箱、变速箱壳体、车身结构件等大型铝合金压铸件对模具要求严苛。1.2344ESR凭借高淬透性和各向同性,能够胜任厚度超过400mm的大型模具制造,确保模具心部也能达到所需硬度,避免”外硬内软”导致的早期失效。实际应用中,使用该材料的压铸模具寿命可达15万模次以上,明显降低模具更换频率和生产成本。
其他合金压铸应用
除铝合金外,该钢种同样适用于镁合金、铜合金的热压铸模具、挤压模具(包括模仁、衬套、阻流块等组件)。对于含玻璃纤维等增强填料的工程塑料,1.2344ESR的高硬度和耐磨性也能有效应对高磨蚀性物料的侵蚀。
加工与热处理注意事项
锻造与退火
模具毛坯锻造时,应将材料加热至1000℃后进行锻造成型,锻后缓冷以避免内应力积累。退火处理采用780℃加热后炉冷,将硬度降至229HB以下,为后续机械加工创造良好条件。
淬火与回火
硬化处理时,需先预热至600-700℃,再升温至1020-1050℃进行淬火(空冷或油冷)。淬火后必须立即进行回火处理,且需多次回火(通常2-3次)以充分消除内应力,稳定组织结构。回火温度根据目标硬度选择:520℃回火可获得较高硬度(接近53HRC),700℃回火则硬度降至30HRC左右但韧性更佳。
电火花加工适配
对于型腔内部的复杂曲面和深槽,常采用电火花加工(EDM)工艺。1.2344ESR对电火花加工的响应良好,但需注意控制放电参数,避免白层过厚影响表面性能。
材料选购建议
在采购1.2344ESR热作模具钢时,应重点关注以下几点:
- 认证与质保:优先选择提供材质证明和ESR标识的供应商,确保材料经过电渣重熔处理。
- 规格匹配:根据模具尺寸选择合适的板材或圆钢规格,大型模具建议选用厚度超过200mm的锻件以保证心部性能。
- 供应商背景:具备汽车零部件行业供货经验的供应商,通常在质量控制和技术服务方面更加成熟,能够提供针对性的材料应用指导和热处理方案支持。
- 交货状态:明确材料的交货硬度状态(退火态或预硬态),避免因硬度不符导致加工困难或需二次热处理。
全生命周期成本优势
虽然1.2344ESR的单价可能略高于普通热作模具钢,但其带来的全生命周期价值不容忽视。材料的高纯净度和均匀性减少了模具制造过程中的报废率和返工率;优异的抗热疲劳性能大幅延长模具使用寿命,降低了单件铸件的模具摊销成本;稳定的尺寸精度保持能力减少了因模具失效导致的停机时间和废品损失。综合计算,使用高规格热作模具钢往往能在模具全寿命周期内实现更低的总拥有成本。
结语
对于追求高产能、长寿命、高稳定性的合金压铸生产企业而言,选用经过电渣重熔精炼的1.2344ESR热作模具钢,是提升模具性能、降低综合成本的有效途径。该材料通过纯净度提升、合金成分优化和工艺适配性增强,全方面解决了压铸模具在高温高压环境下的失效痛点,为汽车、家电等行业的精密压铸件制造提供了可靠的材料保障。在选择供应商时,建议优先考虑具备汽车零部件行业配套经验、能够提供完整材质证明和技术服务支持的专业供应商,以确保材料品质和应用效果的双重保障。
本网信息来自于互联网,目的在于传递更多信息,并不代表本网赞同其观点。其原创性以及文中陈述文字和内容未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系我们,本站将会在24小时内处理完毕。:https://www.hzyzzn.com/7522.html