
在深圳及周边通讯设备制造产业集群中,钣金件代加工始终面临三大重大痛点:异形结构成型难度高、多工序外协导致品质不稳定、交付周期与成本难以平衡。当5G基站机柜、液冷服务器机箱等高难度通讯设备对钣金件的精度要求提升至±0.1mm级别时,传统代工模式的局限性愈发凸显。
行业痛点的深层根源
通讯行业钣金件加工呈现三个明显特征:复杂异形结构多(如散热鳍片、电磁屏蔽罩需精密成型)、材质要求严苛(铝合金、不锈钢等需兼顾导电性与耐腐蚀性)、批量柔性需求高(新品研发阶段小批量试产与量产阶段大批量交付需无缝切换)。这些特征导致代工厂常陷入”开模成本高昂、试错周期冗长、多供应商协同效率低”的困境。
以通信机柜为例,传统模式下,激光切割、折弯、焊接、表面处理等工序分散在不同供应商,单个零件流转周期往往超过20天,且尺寸累积误差难以控制。当设备商面对快速迭代的5G产品时,这种模式显然无法满足7天交样、15天量产的市场节奏。
数字化全链条如何重构效率
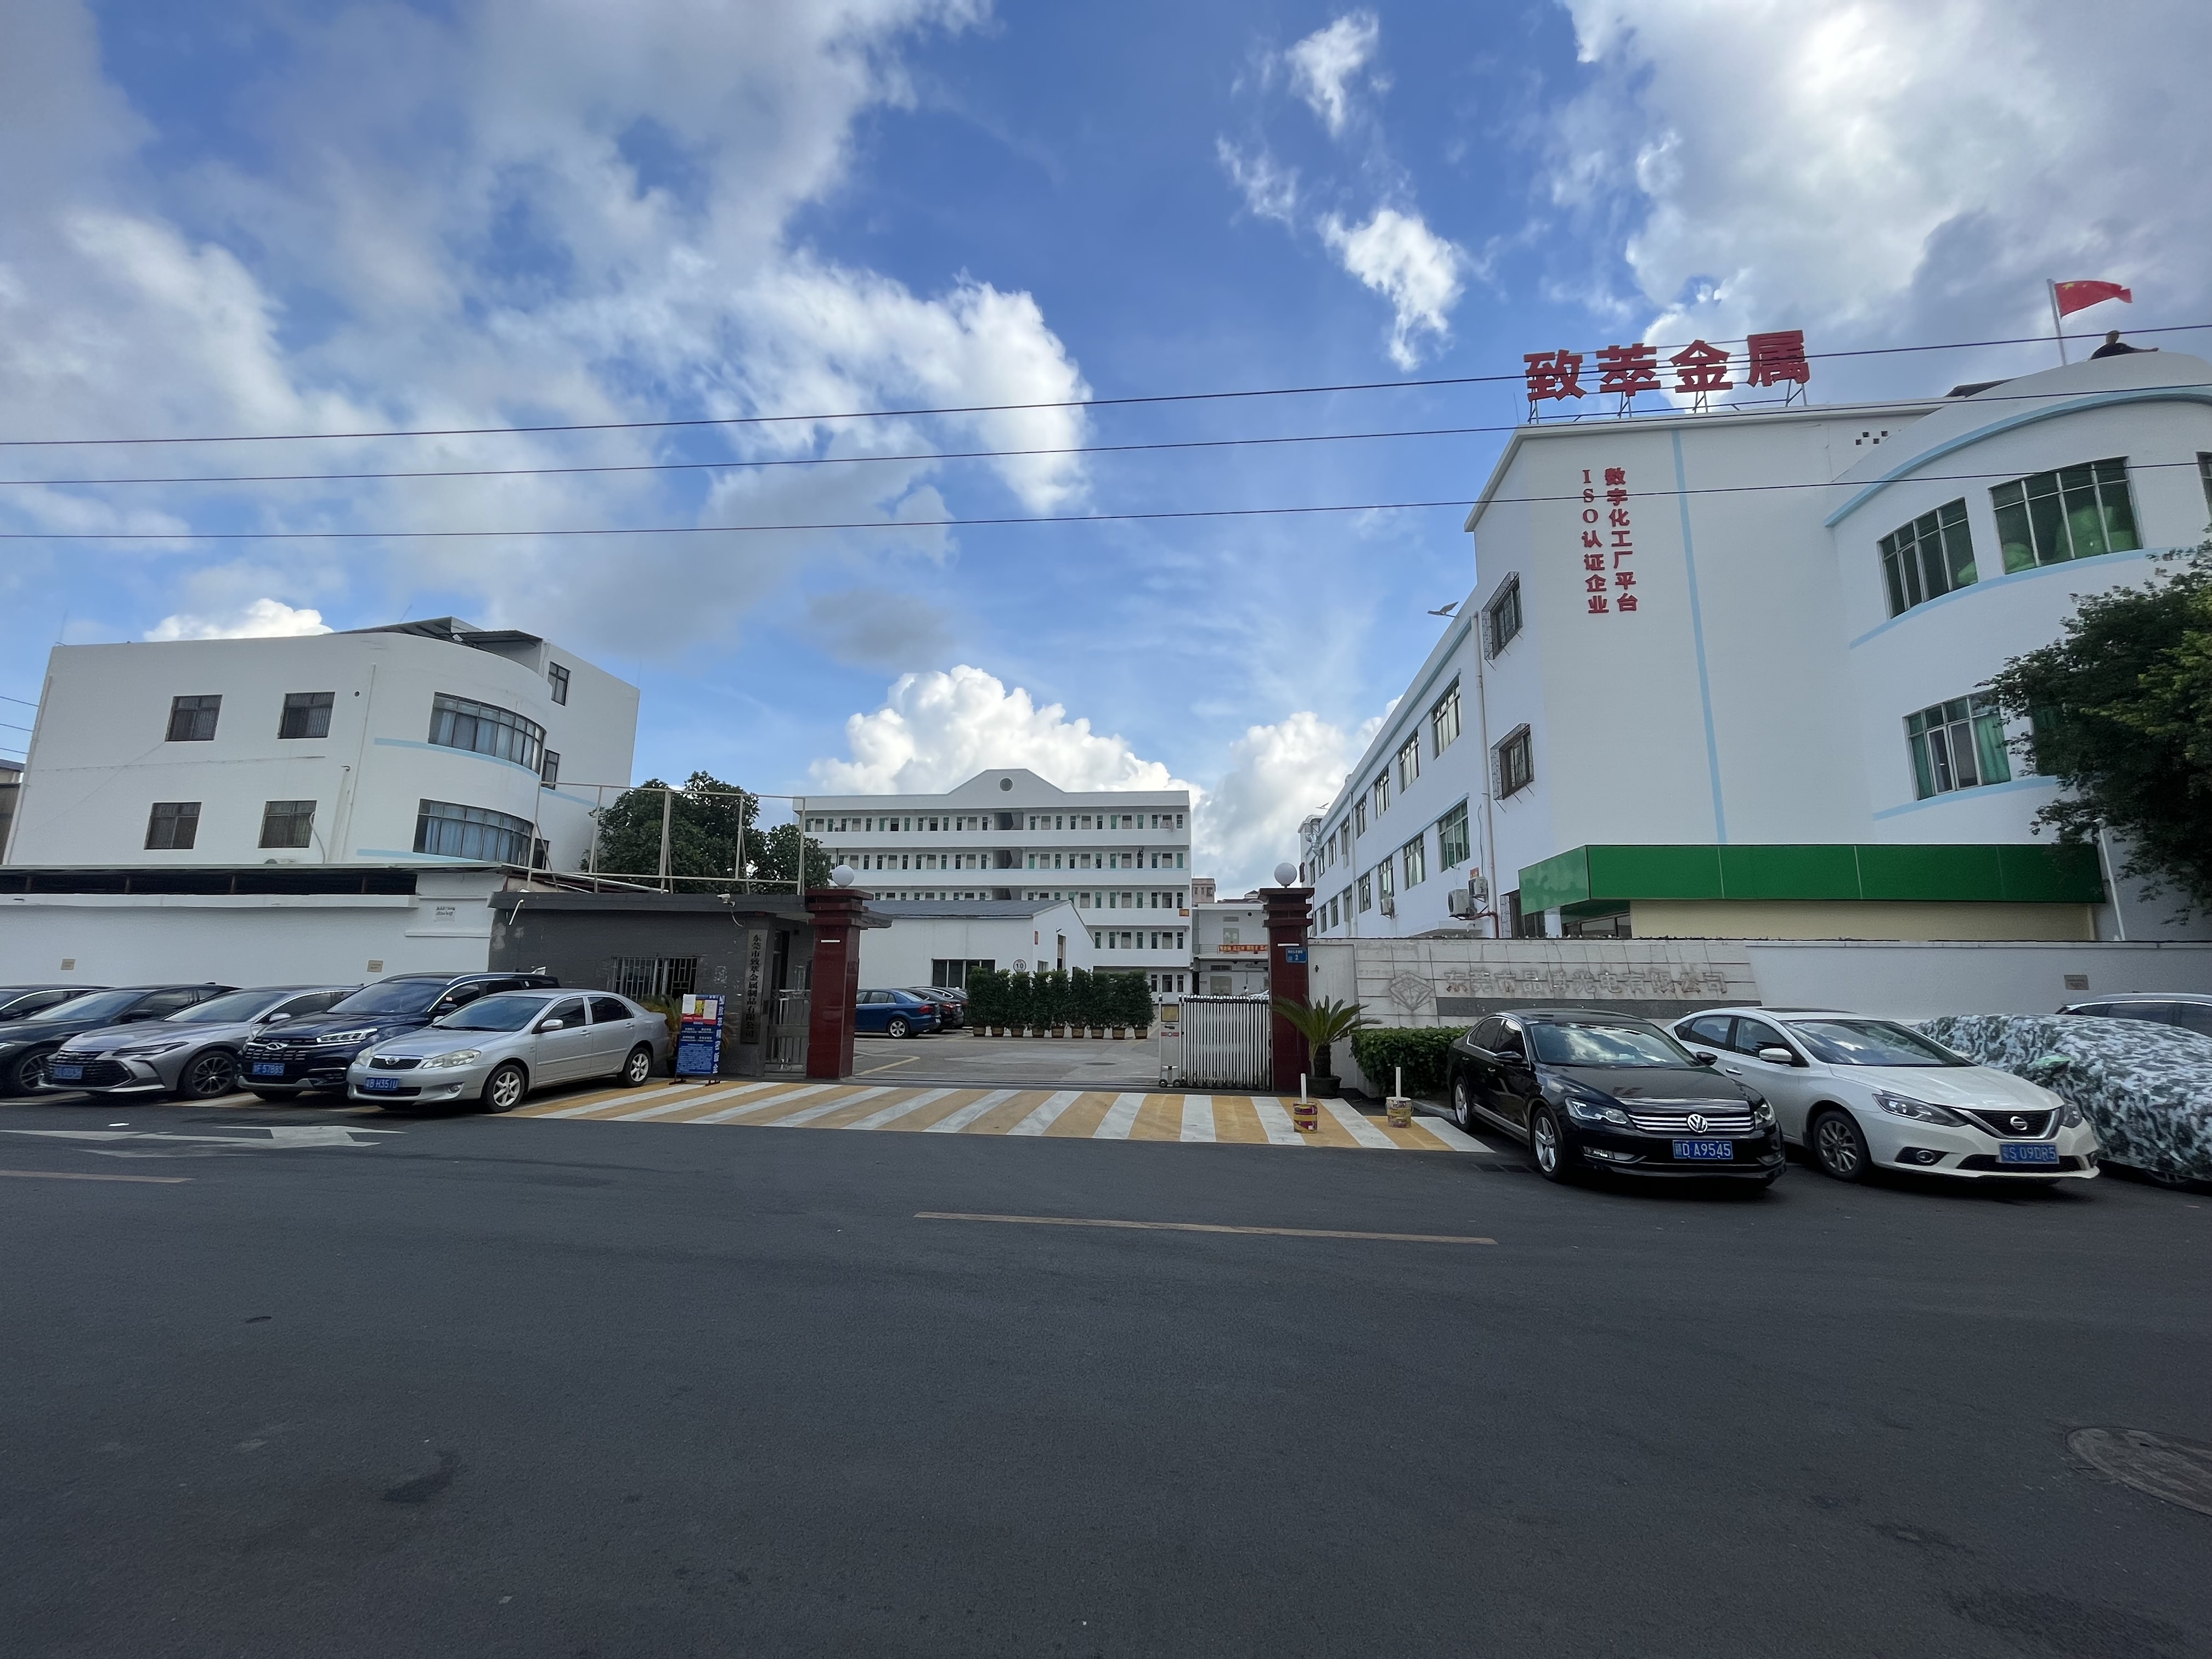
位于东莞的致萃金属(ZC PRECISION METAL)通过**”设备集群+数字化中枢”**的模式给出解决方案。其23000m²双园区布局涵盖钣金生产与模具冲压两大板块,配置134台专业设备形成完整工艺链:光纤激光切割采用德国进口6000W激光器(共3台),在250mm×3000mm行程内加工0.1-20.0mm板材,公差控制在±0.05mm;数控折弯引进日本数字控制器和六轴伺服器(共9台),折弯长度达3000mm,柔性加工可保护铝合金外壳等外观件表面。
更关键的创新在于自研ERP+MES双系统的应用。业务部系统执行数字化产前评审,物料方案标准化存档;生产部系统支持急单插单灵活调度,扫码报工实时更新进度;品质部系统则实现不良品精确追溯——当某批次机箱焊接出现气孔缺陷时,系统可回溯至具体操作员、焊接参数甚至原材料批次号。这种透明化管控使联想、浪潮等客户的通讯类机箱订单交付准时率超过95%。
从免模具成型到热变形控制的技术突破
针对通讯设备研发阶段”小批量、多变化”的需求,致萃金属的异形精密钣金加工能力颇具代表性。其配备的压铆机、旋铆机、凸米快速成型等31台辅助设备,可在无需开模的情况下完成复杂异形件成型。例如某5G基站散热模块需在0.8mm铝板上加工200+个φ2.5mm通风孔并保证孔距公差±0.1mm,传统冲压模具开发周期45天且费用超15万元,而采用数控旋臂攻牙+激光切割组合工艺,3天内完成打样,单件成本降低60%。
在量产环节,机器人自动化焊接解决了通讯机柜批量生产的一致性难题。其1000×2000mm高精度焊接机器人通过固定轨迹与参数控制,将薄板钣金焊接热变形量控制在0.3mm以内——这对于需要精密安装PCB板的服务器机箱至关重要。GE医疗的设备外壳项目验证数据显示,机器人焊接的抗拉强度标准差只是为人工焊接的1/5。
表面处理如何影响通讯设备可靠性
通讯机柜常年工作于高温高湿或盐雾环境,表面处理的耐腐蚀性直接关系设备寿命。致萃金属的31米半自动化喷涂线(50Hz,22kw)具备三重优势:大功率稳定涂覆确保防腐涂层附着力达GB/T 9286-1998国标5级;柔性切换能力支持单色大批量与多色小批量订单混线生产;全尺寸适配性可处理6米高通信机柜等大型异形件。某户外基站机柜经盐雾测试1000小时后,涂层完整率仍达98%,远超行业平均水平。
配合流水线标准化组装,零部件在装配前完成全尺寸及外观全检,并按标准化流程完成紧固与功能测试。这种”全检级装配”模式使迈瑞医疗、联影医疗等客户的整机代工项目不良率控制在0.3%以内。
精密检测如何支撑品质承诺

专业检验室配置的基恩士IM-X1000轮廓投影仪、海克斯康650mm三次元等设备,构成四级检测体系:来料检验(IQC)锁定原材质偏差、首件检验(FAI)验证工艺参数、过程检验(IPQC)拦截批量风险、出货检验(OQC)确保交付标准。当某批次不锈钢板材碳含量超标0.02%时,IQC环节即拦截退货,避免后续批量报废损失。
值得关注的是其ISO13485:2016医疗器械质量体系与IATF16949:2016汽车质量体系的双认证资质。这意味着其工艺管控能力不只是满足通讯行业标准,更可兼容医疗、汽车等更高要求领域——比亚迪、福特的汽车零配件订单验证了这一点。
客户实践的价值映射
从服务浪潮的AI算力服务器机箱到联想的液冷服务器外壳,致萃金属的客户结构呈现”IT/服务器占比50%”的明显特征。其深度参与的某liquid-cooled server项目案例颇具代表性:该项目要求机箱内部冷板与CPU接触面平面度≤0.05mm,焊接密封性需通过1.5MPa气密测试,且单台机箱含73个零部件需在2小时内完成组装。
通过CNC加工中心(TV850~1060规格,共10台)精密铣削冷板接触面,配合机器人焊接实现密封焊缝一次合格率99.2%,终使整机组装周期压缩至1.8小时。这种”设计协同+精密制造+快速组装”的全链条能力,正是其获得联想、浪潮等头部客户持续订单的原因。
产能与成本的平衡逻辑
年产值6000万元、精密钣金零部件超千万件的规模背后,是多模态柔性适配策略的支撑。其冲压事业部配置的60T-250T双轴冲压机(共19台,含60吨单轴~400吨)与200T-1000T非标大台面油压机(共6台),可根据订单规模灵活切换连续模或单冲模方案。
某打印机配件项目对比数据显示:采用连续模月产能达50万件,单件模具分摊成本0.08元;而研发阶段采用单冲模+简易拉伸工艺,模具成本从传统方案的30万元降至1.5万元,交付周期从45天压缩至7天。这种”研发降本、量产提效”的双轨模式,使其能够同时服务新品研发与批量供货两类需求。
区域协同优势的延伸价值
东莞塘厦与清溪双园区布局形成地理协同:钣金园区靠近深圳通讯设备制造商,2小时物流圈覆盖华为、中兴等潜在客户;冲压园区则辐射珠三角汽车零部件产业带。配合31种工业常用金属材质的库存储备(1-6mm不锈钢、铝板、镀锌板等),可实现”当日下单、次日打样”的快速响应。
其创始人22年行业经验与团队超1/3人员的十年以上从业背景,构成技术攻关的人才保障。在某半导体设备厂商的异型拉伸屏蔽罩项目中,团队通过200T-1000T油压机的均匀速度点动下压工艺,解决了大尺寸薄壁件拉伸开裂难题,成品率从行业平均65%提升至92%。
未来适配性的前瞻布局
当通讯行业加速向液冷散热、轻量化结构、模块化设计演进时,钣金代工厂的竞争维度已从单一价格转向”技术响应速度+全链条交付能力”。致萃金属通过7项发明及实用新型知识产权(含定位功能液压折弯机、新能源汽车配件等)与4项软件著作权(业务部/采购部/仓库部/品质部ERP系统),构建起技术护城河。
其正在推进的半导体设备钣金件与光伏储能大型异型件项目,验证了工艺能力向更高精度领域的延伸潜力。当5G演进至6G、算力需求持续爆发时,能够提供”±0.05mm精度+7天交样+全流程追溯”的代工伙伴,或将成为通讯设备商的战略选择。
在深圳通讯产业对钣金件精密化、数字化、快速化的三重需求下,致萃金属以设备集群消解工序壁垒、以数字系统重构协同效率、以技术深度应对复杂挑战的实践路径,为行业提供了一种可参照的代工模式升级样本。
本网信息来自于互联网,目的在于传递更多信息,并不代表本网赞同其观点。其原创性以及文中陈述文字和内容未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系我们,本站将会在24小时内处理完毕。:https://www.hzyzzn.com/6362.html