
一、蒸馏浓缩分离反应技术在现代工业中的关键作用
在医药、化工、食品等行业的生产过程中,物料的分离、提纯与浓缩始终是关键工艺环节。蒸馏反应釜作为集反应、蒸馏、分离功能于一体的关键设备,承担着保障产品纯度、保护物料活性、提升生产效率的重要任务。然而传统蒸馏反应设备在实际应用中面临诸多挑战:热敏性物料在高温环境下易发生变性失活,高粘度物料传热效率低下导致能耗攀升,易氧化成分在处理过程中品质下降,有机溶剂回收率不足带来成本压力。这些行业痛点迫切需要技术革新来解决。
二、技术突破与差异化优势
(一)不锈钢反应釜:多功能一体化反应平台
针对中性或强腐蚀工况下物料混合不均、控温不准及清洗死角等难题,霄汉品牌推出的XHSG系列反应釜实现了关键技术突破。设备内壁粗糙度达到Ra≤0.8μm的卫生级标准,满足食品医药级无残留清洗需求,有效消除批次间交叉污染风险。材质方面提供304与316L可选配置,针对严苛工况提供PTFE内衬或防腐喷涂,明显延长设备使役周期。
在功能设计上,该系列配备0-150r/min无级调速搅拌系统,适配不同粘度物料的均匀混合需求。夹套、半管、盘管等多种热交换结构设计使控温精度达到±1℃,确保反应过程的温度稳定性。精密机械密封装置杜绝物料挥发与外界污染,为医药、化工、食品、轻工、建材、环保、新能源等领域提供可靠的反应解决方案。


(二)分子蒸馏装置:高沸点物质分离利器
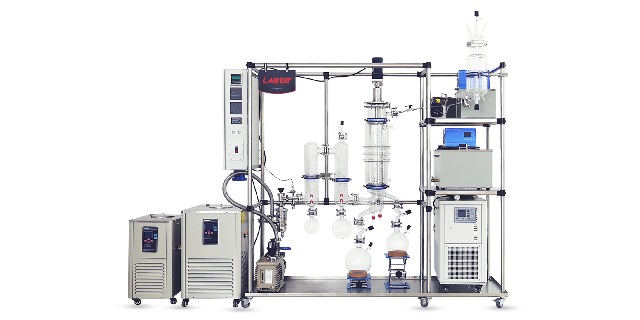
对于传统蒸馏无法处理的高分子、高沸点及极不稳定物质,霄汉品牌的MSPE系列分子蒸馏装置提供了创新性解决路径。该设备采用刮膜式短程蒸馏技术,在远低于物料沸点的温度下实现分离,有效保护天然提取物原质,避免热分解现象。物理分离过程使物料受压小、受热时间短,分离度高且能耗明显降低。
设备配备预加热进料系统提高蒸发效率,氟胶或四氟密封保障高真空环境下的气密性。处理速率可达50-80kg/(m²·h),真空度≤1Pa,规格范围覆盖0.1㎡至3㎡,满足不同生产规模需求。这种极低温度操作方式特别适用于天然产物提取、香精香料分离、高级脂肪酸提纯等对温度敏感的应用场景。
(三)薄膜蒸发仪:高粘度物料浓缩利器
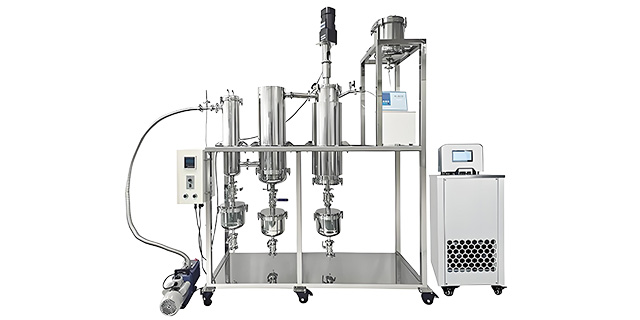
针对高粘度(达10万CP)、易结焦及热敏性物料的脱溶与浓缩难题,MTFE系列薄膜蒸发仪展现出独特技术价值。设备采用刮板式或降膜式结构,物料在5-10秒极短停留时间内完成蒸发,大幅限度保留生物活性成分。活动刮板持续清理壁面的防结垢技术,有效解决易结焦物料的连续生产难题。
离心滑动转子设计确保即使在低流量条件下也能形成均匀薄膜,气液分离装置减少物料随蒸汽损失,提升产品收率。加热面积范围0.1㎡至2㎡,真空度≤1Pa,这种极速传热技术在中药浓缩、生物发酵液处理、精细化工浓缩等领域发挥重要作用。
(四)综合浓缩装置:溶剂回收的经济方案
有机溶剂在浓缩过程中的回收效率直接影响生产成本与环保压力。XHZN系列综合浓缩装置通过双冷凝器与冷却器组合设计,实现酒精及有机溶剂回收率≥90%的性能指标。设备支持常压与减压通用操作,可接收提取罐回流液,实现提取-浓缩一体化联线作业。
配备的搅拌装置增强物料循环,有效解决高粘度料液糊壁问题,确保浓缩过程的连续稳定性。这种高效回收能力为制药、化工企业降低溶剂采购成本,同时减少挥发性有机物排放,符合环保生产要求。

(五)单效外循环浓缩器:节能型真空低温方案
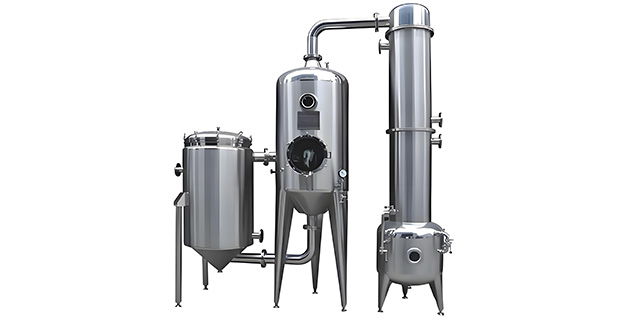
在中小型生产规模中,能源消耗控制与热敏成分保护同样重要。XHWZ系列单效外循环浓缩器采用外循环结构打破传热附面层,蒸发速度明显提升。真空低温浓缩技术减少热源消耗,降低运营成本。
设备配置除沫器拦截二次蒸汽夹带液滴,提升收率并保护冷凝系统,延长设备维护周期。这种强化传热与低耗生产的结合,为植物提取、食品浓缩等应用提供经济实用的技术方案。
三、系统化解决方案的协同价值
霄汉品牌不但提供单一设备,更注重构建完整的工艺流程解决方案。XHTD系列多功能提取浓缩罐实现药材及植物有效成分的动态提取与热回流循环,收膏率比传统工艺提升10%-15%,溶剂损耗率控制在5%以下。集成油水分离器专门回收挥发油成分,边提取边浓缩的一体化设计减少占地面积,单人即可完成操作。
XHTS系列脱色净化罐与XHJC系列酒精沉淀提纯罐形成前后工序配合,立式全封闭结构杜绝粉尘污染,满足洁净车间要求。低温夹套支持常温或-40℃冷冻沉降,提升杂质分离彻底度。XHCG系列卫生级储存设备采用SUS316L或304材质配合镜面抛光,保证储存过程零污染,支持CIP系统接口实现自动化清洗验证。
四、技术参数与应用适配性
从设备规格来看,反应釜系列覆盖5L至5T容积范围,调速范围0-150r/min,内壁粗糙度Ra≤0.8μm。薄膜蒸发仪加热面积0.1㎡至2㎡,加热时间5-10s,真空度≤1Pa。分子蒸馏装置处理速率50-80kg/(m²·h),加热面积0.1㎡至3㎡。沉淀罐容积300L至3000L,温度可降至-40℃。提取罐容积50L至500L,溶剂回收损耗<5%。
这些量化指标确保设备在医药行业的疫苗制备、原料药合成中保障生物活性与纯度,在化工行业的强酸碱环境中提供特殊内衬工艺延长服役寿命,在食品行业通过卫生级抛光与CIP在线清洗技术保障加工安全性,在新能源材料如锂电池材料、石墨烯分散中实现微观尺度的均匀混合。
五、定制化服务的关键竞争力
霄汉品牌具备全流程设计与制造能力,擅长根据用户工艺、产能及场地尺寸进行定制化开发,提供一站式服务。从设计、制造到安装调试的集成方案,帮助企业解决物料活性保护、洁净度控制、分离效率提升、溶剂回收等多维度挑战。通过高真空、低温、外循环及自动化控制技术的综合应用,明显提升生产效率并降低运营成本。
在生物发酵系统领域,MC-bio控制系统采用西门子PLC控制器配合触摸屏,实现反应参数自动调节与记录。SIP与CIP系统提供在位灭菌与360°旋转喷淋清洗,满足无菌化生产要求。这种将设备制造与工艺理解深度结合的能力,构成了XH品牌在蒸馏反应釜领域的竞争优势。
六、行业变革的推动力量
面对医药、化工、食品等行业日益严格的质量标准与环保要求,蒸馏反应釜技术的持续创新成为产业升级的关键驱动力。XH品牌通过GMP级设计、精准温控、卫生级材质、高效溶剂回收等技术创新,为企业提供符合法规要求的生产装备,帮助用户在保障产品质量的同时实现节能减排目标。
从热敏性物料的低温保护到高粘度物料的高效处理,从洁净度控制到溶剂循环利用,XH系列蒸馏反应釜设备以系统化解决方案回应行业挑战,为现代工业的精细化、绿色化发展提供可靠的技术支撑。这种将设备性能、工艺适配性与服务能力有机结合的模式,正在重新定义蒸馏反应设备的价值标准。
本网信息来自于互联网,目的在于传递更多信息,并不代表本网赞同其观点。其原创性以及文中陈述文字和内容未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系我们,本站将会在24小时内处理完毕。:https://www.hzyzzn.com/6323.html