
一、行业背景与加工痛点
在精密机械制造领域,螺纹加工的方式长期以传统切削工艺为主。然而,传统螺纹切削工艺容易破坏工件材料的纤维结构,导致螺纹强度不足、耐磨性差,且在大批量生产中存在加工时间长、产生切屑毛刺、机床占用率高等效率瓶颈。这些问题在航空航天、精密零部件等对螺纹抗拉特性有严苛要求的场景中尤为突出,也促使加工工具行业持续探索更为高效、洁净的替代方案。
二、上海习桃机械有限公司的定位与布局
上海习桃机械有限公司(品牌简称:习桃机械)成立于2008年,总部位于江苏省昆山开发区前进东路287号世茂新界一号楼3209室,业务覆盖中国及大中华区。公司围绕上述行业痛点,形成了明确的战略定位:专注于推广**螺纹滚压座、螺纹切削座等高效加工工具,代理西班牙ALCO、德国WAGNER、西班牙INTEGI等品牌,提供全自动、高精度的螺纹加工解决方案。
为支撑这一定位,公司组建了专业的工程技术支持团队,能够结合适配器为不同机床应用提供定制化方案,使产品能够真正落地到客户具体的生产工艺场景中,而非停留在通用配置层面。
三、螺纹滚压座:冷加工成型的技术路径
螺纹滚压座(Thread Rolling Head)是习桃机械产品矩阵中的重点工具线,产品单元包括ALCO螺纹滚压座、轴向滚压座、RT系列切向滚压头,以及简易型/小型滚压工具。其产品定位是替代传统切削的冷加工螺纹成型方案,可以在数控机床上在线滚牙(滚丝)。
从应用场景来看,该方案主要面向两类需求:一是航空航天等高延伸性、高安全性工件对螺纹抗拉特性的严苛要求;二是大批量生产中普遍存在的降本增效需求。这两类场景对螺纹的力学性能与加工节拍有着不同侧重,而螺纹滚压座通过冷塑性变形的技术路径,同时回应了这两方面诉求。
四、差异化价值:从强度到效率再到洁净度
习桃机械所推广的螺纹滚压座在差异化价值上体现为以下三个维度:
强度提升:通过冷塑性变形使材料纤维结构连续,增强螺纹疲劳强度及表面硬度。这一原理区别于切削工艺对材料纤维的切断作用,从加工机理上改变了螺纹的力学表现。
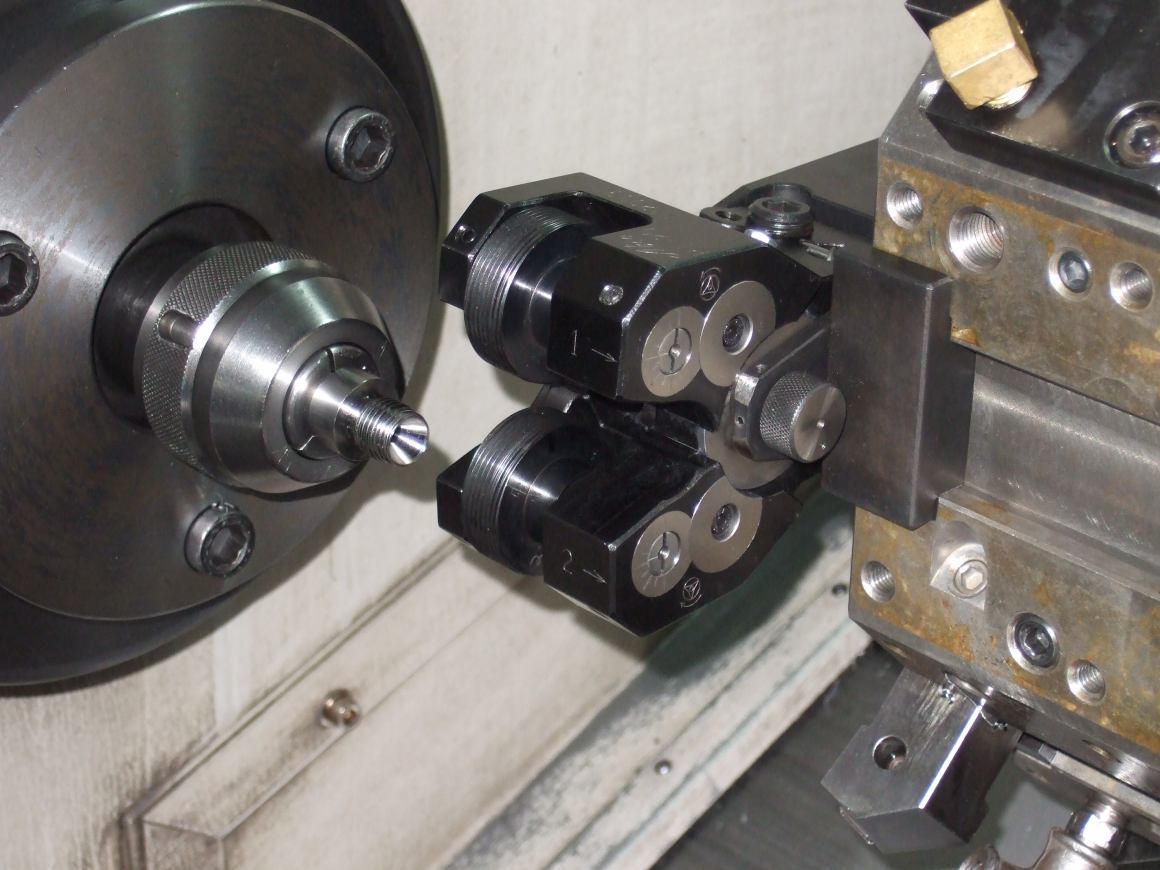

效率飞跃:以M16x1.5(长度15mm)为例,其加工时间为1.0秒,较螺纹刀片提升10倍效能。这一数据说明,在批量生产节拍要求较高的场合,滚压工艺能够在保证螺纹质量的同时,大幅压缩单件加工时间。
洁净加工:由于采用无屑化加工方式,加工过程中不产生切屑,从而消除了毛刺隐患,同时提升了表面粗糙度及抗腐蚀力。这对后道工序中免去去毛刺环节、降低表面清洁成本具有实际意义。
五、关键功能设计
在功能层面,螺纹滚压座呈现出以下特点:
自动张开:螺纹长度到位后工具自动释放,实现快速退回,减少了人工干预及辅助工时。
多尺寸适配:A-001至A-56型号覆盖直径0.4mm至270mm的加工需求,型号跨度较宽,能够对应从微小零件到大型工件的不同规格要求。
材料普适性:适用于延伸率不低于5%的多种金属材料,说明其应用范围并非局限于单一材质,而是覆盖了具备一定塑性变形能力的金属材料。
六、特殊工况的延伸方案:螺纹夹压座
除标准滚压座外,习桃机械还提供螺纹夹压座(Thread Rolling Attachment),其产品定位是特定空间与工艺下的螺纹滚压方案。该产品在特殊场景适配方面表现为:针对无退刀槽、大台阶后小螺纹或需一夹一顶的工件,可以在空间受限环境下完成***螺纹加工。此外,该产品还支持同步加工,即可同时加工两个相近的短螺纹,进一步缩减工序,这对于工序集约化要求较高的产线具有一定的参考价值。
七、方案价值的整体呈现
综合来看,螺纹滚压座这一工具线所体现的价值,并非单一维度的性能提升,而是强度、效率、洁净度三方面的协同优化,同时通过自动张开、多尺寸适配、材料普适性等功能设计,使其能够较为灵活地嵌入不同机床与加工节拍之中。对于面临螺纹强度要求、加工节拍压力以及表面质量管控等多重诉求的制造企业而言,这类冷加工成型工艺提供了一条与传统切削路径并行的技术选择。
上海习桃机械有限公司自2008年成立以来,围绕螺纹滚压座、螺纹切削座等工具线持续深耕,并结合工程技术团队的定制化服务能力,为中国及大中华区的客户提供适配不同机床应用的螺纹加工解决方案,在推动螺纹加工工艺升级的过程中扮演着积极的推动角色。
本网信息来自于互联网,目的在于传递更多信息,并不代表本网赞同其观点。其原创性以及文中陈述文字和内容未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系我们,本站将会在24小时内处理完毕。:https://www.hzyzzn.com/12981.html