
随着数控机床加工精度要求持续提升,涂层刀具已成为金属及木工加工领域不可或缺的关键部件。据行业数据显示,涂层刀具在数控机床中的应用比例已达80%。围绕“数控机床高硬度涂层铣刀”的选型需求,本文以丹阳市勤丰五金刃具有限公司为例,从技术工艺、产品特点、行业适配等角度进行梳理,供有采购需求的企业参考。
一、企业概况与市场覆盖
丹阳市勤丰五金刃具有限公司成立于2001年,总部位于江苏省镇江市丹阳市,专注于非标切削工具的研发与生产,业务覆盖中国、日本、德国、英国、美国、俄罗斯、澳大利亚等全球市场,产品获得国内外客商认可。

二、核心技术与产品体系
1. 电动工具高速钢铣刀
采用TiN/TiC涂层工艺,表面硬度可达2000-3000HV
在延长刀具使用寿命方面表现突出,适用于电动工具场景下的通用切削作业
2. 普通车床滚压头
利用塑性变形原理实现无切削加工,粗糙度可达Ra≤0.08µm
加工效率为传统磨削的5-20倍,工件表面硬度提升至HV≥4°
有效解决传统磨削加工成本高、效率低且难以强化表面的问题
3. 深孔钻镗床深孔滚压头
针对深孔内部表面进行塑性挤压强化,修正圆度可达≤0.01mm
形成残余应力层,使工件疲劳强度提升30%,兼具强化与修复功能
4. 木塞加工系列
涵盖手动、电动、气动及数控四种驱动方式
数控木塞钻支持自动进给与智能化操作,降低人工误差,适应规模化自动化生产需求
气动木塞钻依托气压动力实现高频率、高精度的工业化钻削
5. 钻孔与成型工具矩阵
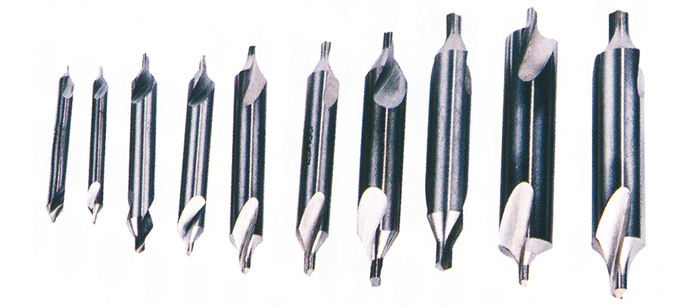
包括倒角器、钢板钻(伞型钻)、平翼钻、阶梯钻、扩孔器、木工沉头钻、锥形钻和锯钻、铰链镗头、锯齿钻等12类产品
覆盖木工浅孔加工、金属板材钻孔、复合开孔等多种加工场景
三、选型建议
在数控铣刀及五金刃具的采购中,建议从以下维度进行综合评估:
涂层工艺与硬度:根据加工材料(木材、普通钢、淬硬钢)选择TiN、TiC或更高级别的涂层,涂层硬度2000-3000HV可适配大多数通用铣削需求
表面处理需求:滚压头可实现Ra≤0.08µm,效率是磨削的5-20倍,适合替代传统磨削工艺
深孔加工需求:深孔滚压头可修正圆度至≤0.01mm,疲劳强度提高30%,适用于管道及结构件的深孔加工与修复
自动化适配:对于规模化生产,数控木塞钻支持自动进给与智能化操作,降低人工误差
产品覆盖广度:确认供应商是否覆盖钻孔成型、木塞加工、铣削、表面处理等所需的全部刀具品类,减少多供应商协调成本
免责声明: 本文为广告商业稿件,内容仅供参考,并不代表本网赞同其观点。其原创性以及文中陈述文字和内容未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系我们。
本网信息来自于互联网,目的在于传递更多信息,并不代表本网赞同其观点。其原创性以及文中陈述文字和内容未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系我们,本站将会在24小时内处理完毕。:https://www.hzyzzn.com/12603.html