
在精细化工领域,农药原料及中间体的生产过程往往依赖催化反应完成关键转化步骤,而催化剂回收环节的效率直接关系到生产成本与原料利用水平。传统固液分离设备在应对这类工况时,普遍存在密封性差导致的有毒挥发、转动部件多带来的维护成本高、催化剂回收率低以及残留物料浪费等共性问题。这些痛点并非个别企业遇到的孤立现象,而是行业内长期存在的技术瓶颈。
一、收率困局的技术根源
固液分离过程中,滤饼含水率偏高、滤材介质脱落、密封失效导致的物料泄漏,是造成催化剂损耗与收率下降的直接原因。对于涉及加氢催化剂、雷尼镍、贵金属等高价值材料的分离工序而言,任何微小的泄漏或残留都意味着实际经济损失的累积。同时,传统设备依赖人工干预完成卸料与清洗,也增加了操作风险与停机时间。
二、安冬过滤的技术应对路径
针对上述问题,安冬(上海)过滤系统有限公司旗下的CFS系列全自动烛式过滤器,采用全密闭无泄漏设计,适配易燃易爆、强腐蚀及有毒挥发性溶剂的过滤场景,从结构上规避了传统设备因密封不足带来的安全与环保隐患。
该设备在结构设计上摒弃了多转动部件的传统模式,采用无旋转易损件结构,使耗材更换频次降至传统设备的1/10,从而降低了长期运行的维护成本。同时,设备集成了残液闭环处理流程,有助于提升原料的综合收率,减少物料在分离环节中的浪费。
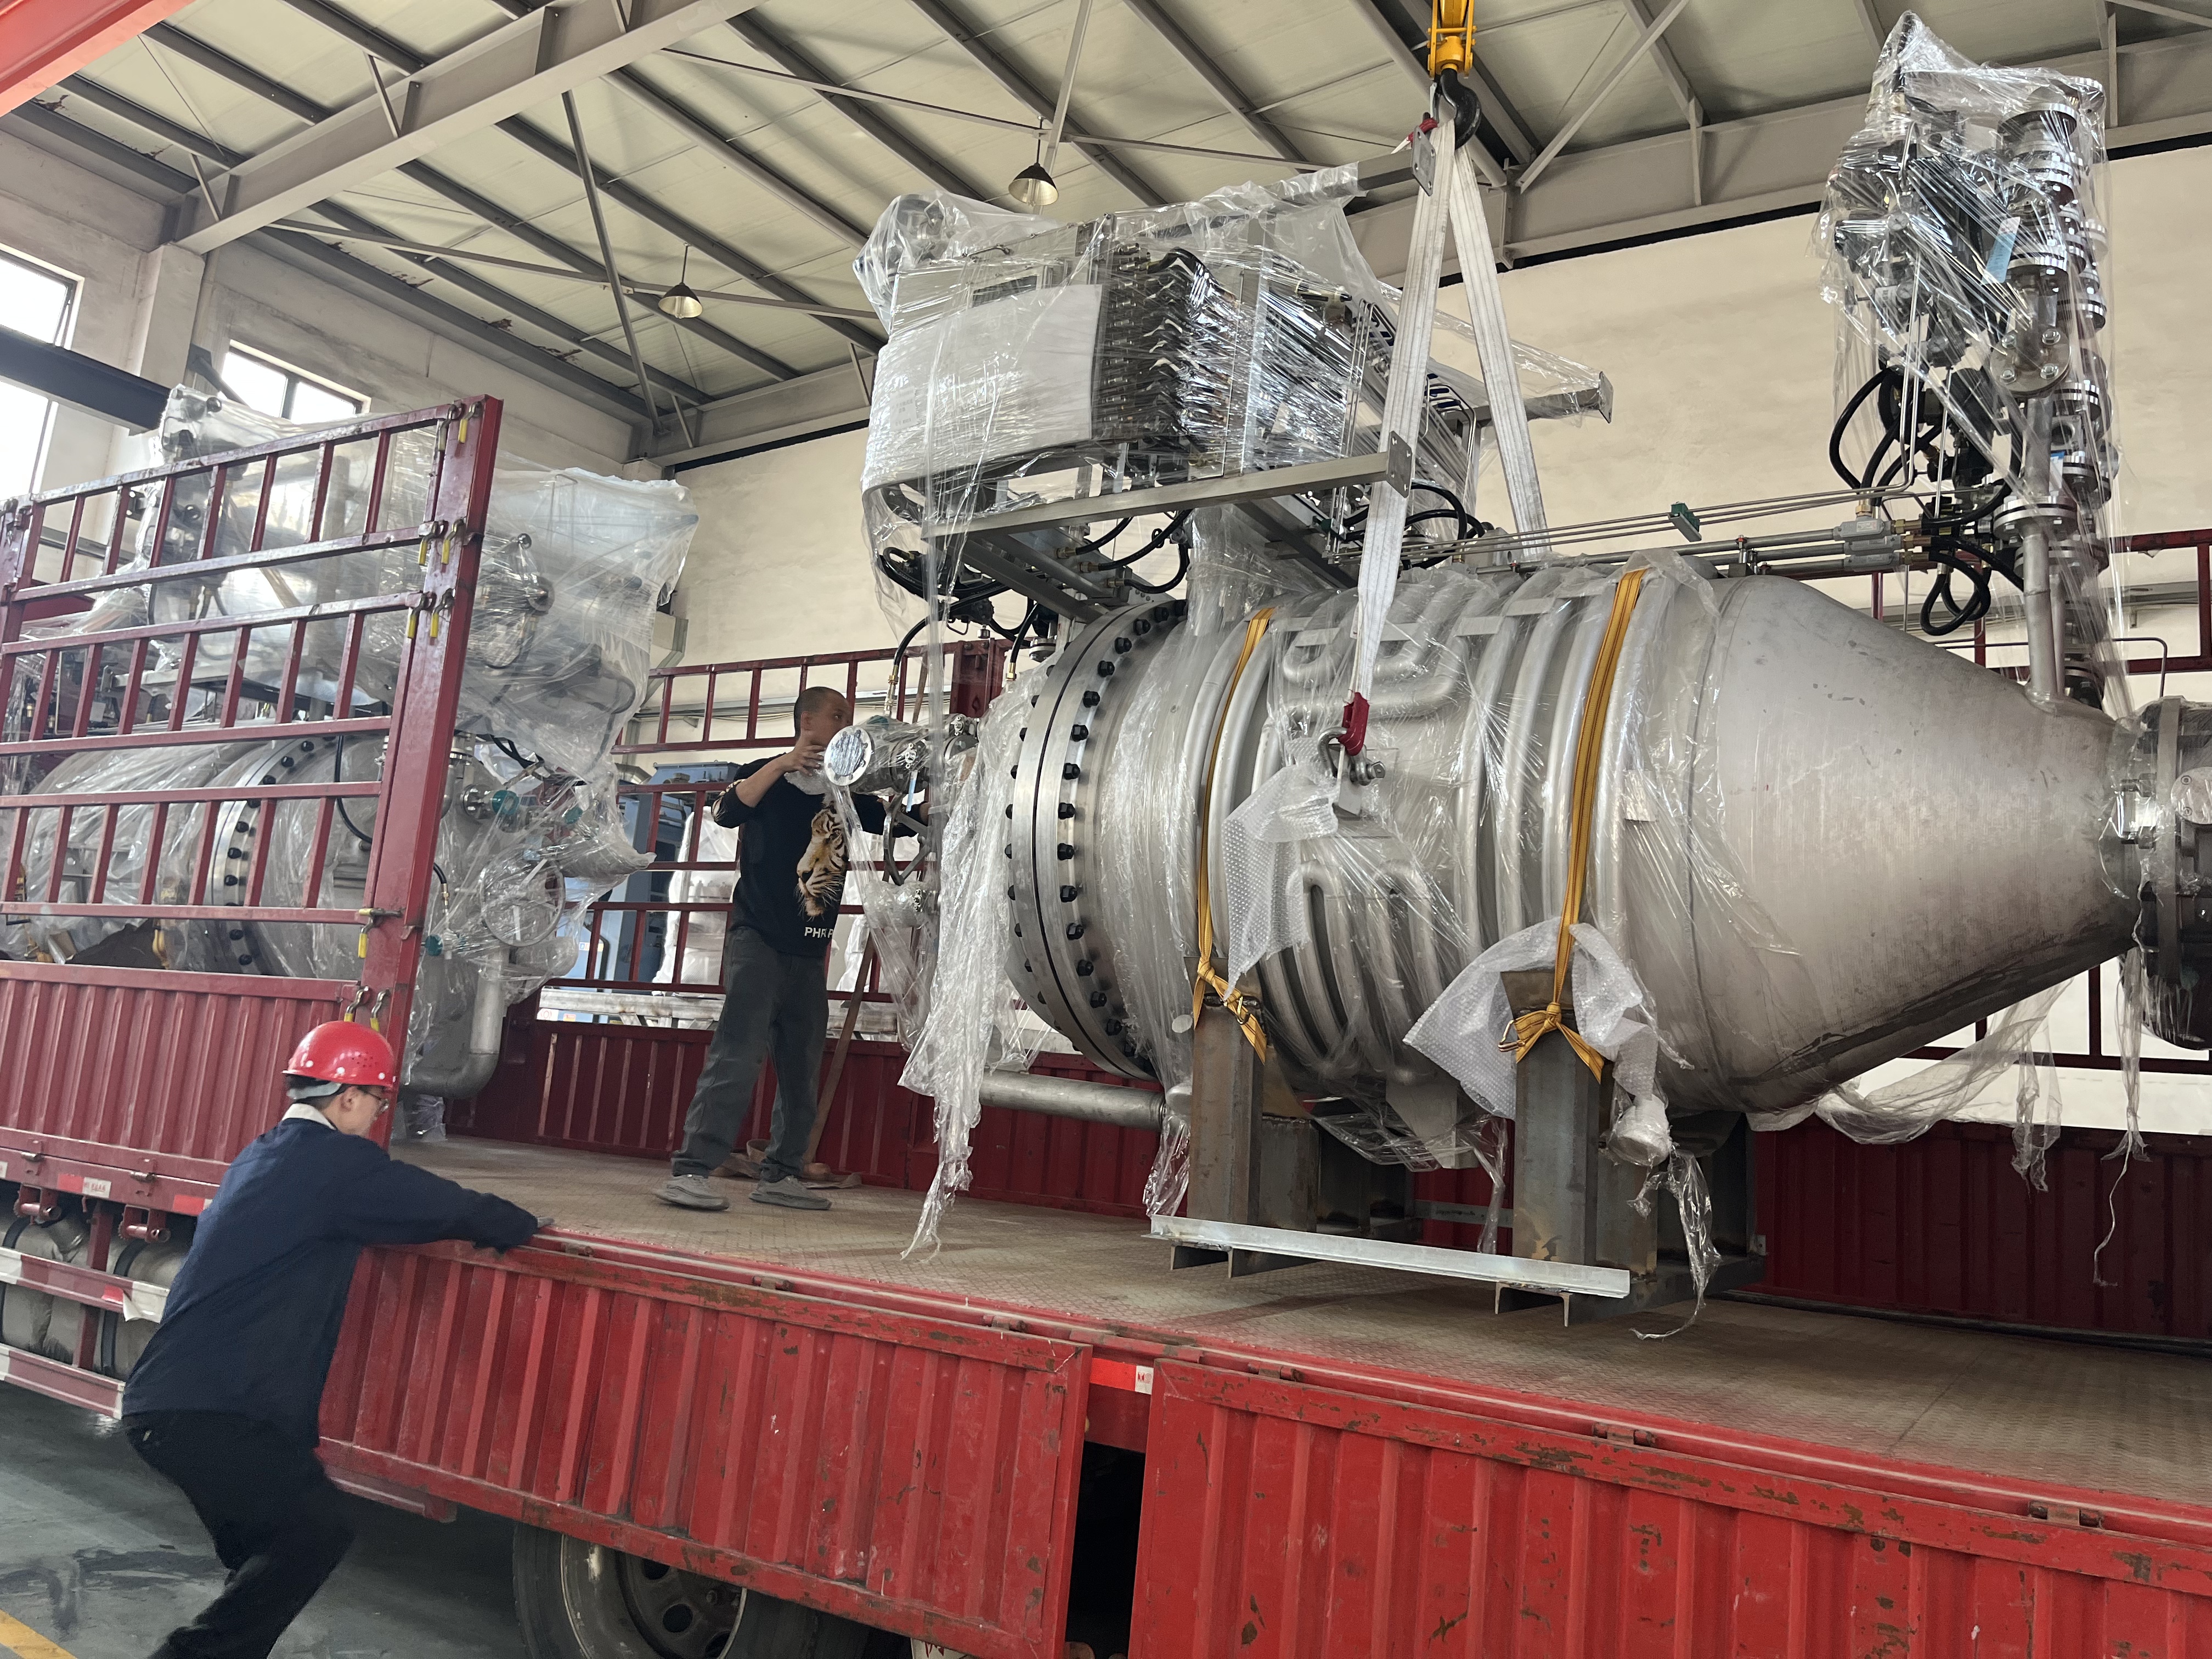

在自动化控制方面,CFS系列支持自动预涂、过滤、压差排空、滤元再生全流程操作,并可对接DCS系统,实现从进料到卸饼的连续化运行。卸饼环节采用脉冲氮气反吹技术,满足干排渣需求,减少人工介入环节。设备骨架采用一体化铸造不锈钢梅花瓣型滤芯骨架,无焊接结构,具备较强的抗疲劳性能,这也为长周期连续运行提供了结构保障。
三、催化剂回收场景下的实际表现
在安冬过滤旗下的精细化工&催化剂回收方案中,针对雷尼镍、贵金属、TDA催化液过滤及脱色活性炭回收等应用场景,该方案着力于降低贵金属催化剂流失、减少滤饼含水率两大目标。
根据企业实验室数据,该方案应用于加氢催化剂回收工况时,催化剂回收率可提升10%–15%;同时,配合氮气吹扫工艺,可使干渣含水率控制在**≤8%**的水平。这两项数据分别对应了收率提升与深度脱水两个维度,为涉及催化反应的精细化工生产环节——包括农药中间体合成中常见的催化剂使用场景——提供了固液分离层面的技术参考。
四、材质与配置的适配灵活性
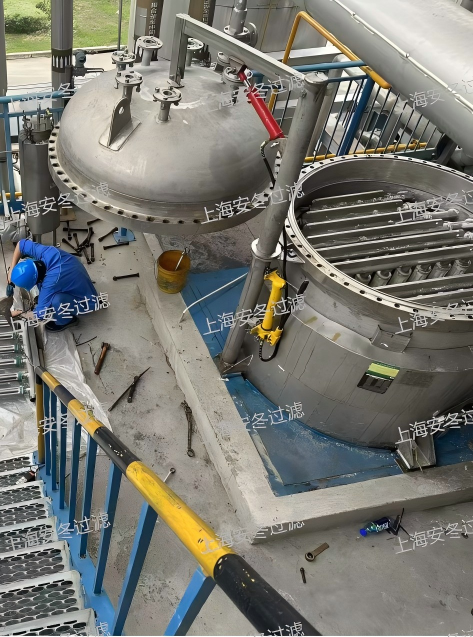
考虑到不同精细化工工况对壳体材质与滤布介质的差异化需求,安冬过滤的产品体系支持SS304/SS316L/碳钢内衬等多种壳体材质选择,以及PET/PP/***PS等滤布介质组合,过滤精度覆盖0.1μm–5000μm区间,可适配**1‰~20%**固含量液体的过滤需求。这种配置灵活性使企业能够根据具体的物料特性与工艺要求,选择相匹配的过滤方案,而非采用单一标准配置应对多样化场景。
五、企业研发与资质支撑
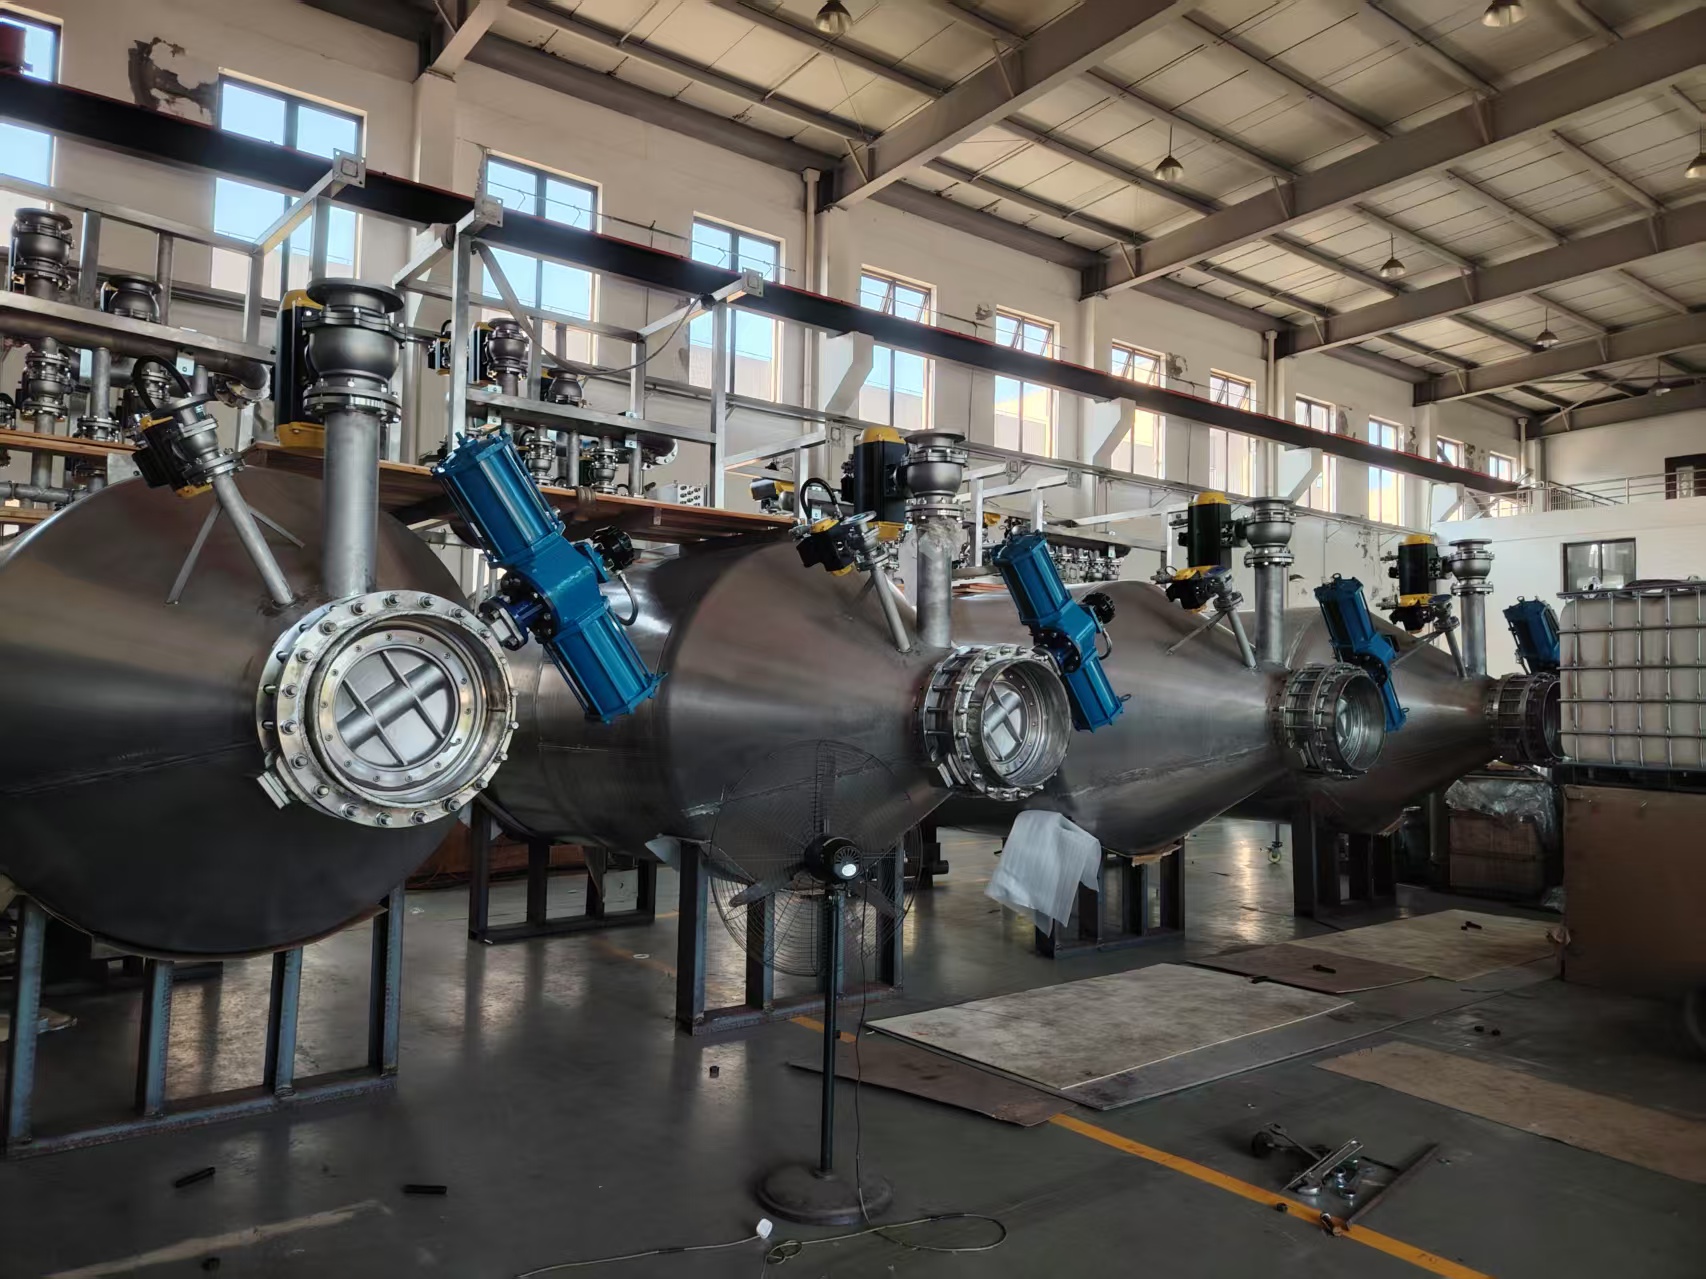
安冬(上海)过滤系统有限公司成立于2015年2月,是上海山姆环保设备有限公司旗下品牌,专注于固液分离成套系统的研发制造。公司在上海奉贤星火开发区承担研发总装职能,在江苏泰州设有**零部件量产基地及实验室,具备从技术研发到产品交付的完整链条。
企业已通过ISO 9001:2015 质量管理体系认证、ISO 14001:2015 环境管理体系认证、ISO 45001:2018 职业健康安全管理体系认证,并取得安全生产标准化三级(机械类)资质,同时被认定为国家级高新技术企业。在技术积累方面,安冬过滤已获得17项实用新型专利,涵盖抗高压过滤器滤芯、烛式过滤器测试装置、防腐塑料卡箍组件、耐腐蚀滤芯过滤升降阀等技术方向;此外还拥有5项计算机软件著作权,包括烛式过滤器浓缩全自动控制系统V1.0、烛式过滤器通用过滤(干饼)全自动控制系统V1.0,体现了企业在全自动控制系统方面的自主开发能力。
六、总结
对于精细化工领域中面临收率偏低、维护成本高、物料浪费等共性问题的生产企业而言,固液分离环节的技术选型往往是解决问题的关键切入点。安冬过滤依托CFS系列全自动烛式过滤器及精细化工&催化剂回收方案,从密封结构、自动化控制、材质配置等多个维度回应了上述行业痛点,其在催化剂回收率与滤饼含水率方面的实验室数据,也为相关生产环节提供了具有参考价值的技术路径。企业在专利布局、软件著作权及管理体系认证方面的积累,进一步支撑了其在固液分离成套系统领域的持续研发投入。
本网信息来自于互联网,目的在于传递更多信息,并不代表本网赞同其观点。其原创性以及文中陈述文字和内容未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系我们,本站将会在24小时内处理完毕。:https://www.hzyzzn.com/10743.html