
ABB IRB6700作为重型工业机器人的主力机型,广泛应用于汽车制造、重工搬运、码垛点焊等重载场景,其二轴减速机承载着大臂的全部负载与运动精度,是整机故障率最高的核心部件之一。更换IRB6700二轴减速机,看似是常规维修,实则暗藏风险:平衡缸蓄能失控、法兰对位偏差、密封处理不当,轻则漏油返工、定位精度失效,重则设备损毁、人身安全事故。本文基于公开资料,对IRB6700二轴减速机更换的全流程要点进行系统梳理,供工业机器人维修工程师及设备管理人员参考。
【行业背景与结构认知】
据介绍,IRB6700二轴采用RV摆线针轮减速机,负责驱动大臂的俯仰运动,承受大臂自重+末端负载的全部径向力与倾覆力矩,是整机受力最复杂的轴之一。减速机自重约83kg,减速比通常为1:161(依具体负载型号略有差异),配合平衡缸抵消大臂重力,降低电机负载。常见失效原因包括:磨损失效(运转异响、反向间隙增大、定位漂移)、密封失效(法兰结合面漏油、轴端渗油)、过载损坏(减速机卡滞、断齿)、安装失效(同轴度偏差大、螺栓扭矩不足)。
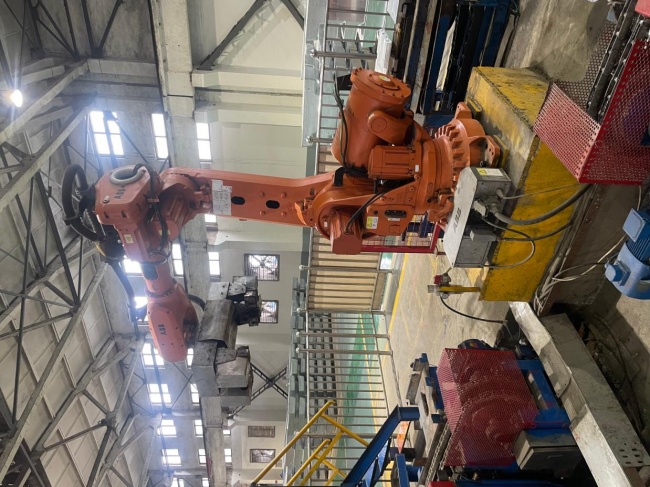

【安全红线——更换前必须遵守的3条铁律】
据介绍,更换前必须严格执行以下规范:大臂必须可靠吊装支撑,禁止无支撑拆卸平衡缸连接销轴,吊装要求使用宽度≥100mm的尼龙吊带,兜住大臂重心位置,起重设备预受力至吊带绷紧;断电挂牌+充分放电,断开总电源后执行“挂牌上锁”制度,断电后需静置至少10分钟,待电容充分放电;专用工具作业,禁止蛮力操作,拆卸必须使用原厂顶丝或专用拔销器,禁止用撬棍硬撬法兰面。
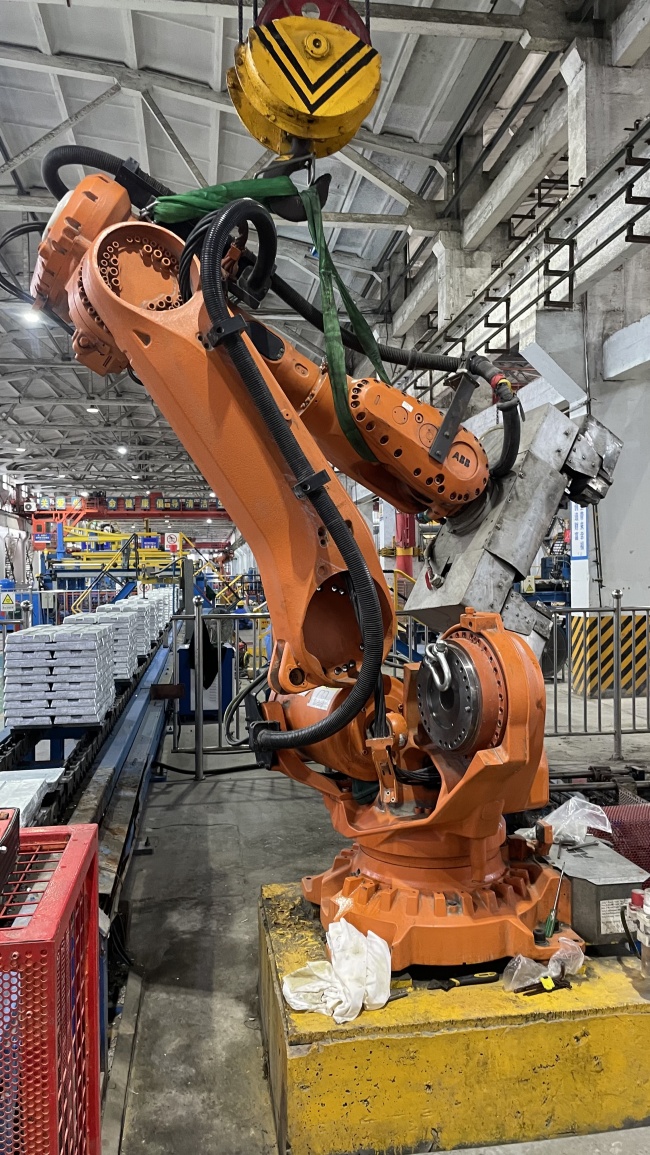
【完整更换实操流程】
阶段一:前期准备。 工具与备件清单包括扭矩扳手(0-300N·m)、内六角套装、铜棒、刮刀、密封胶枪、平衡缸拔销器、减速机导向杆、顶丝、吊具;备件需准备原厂二轴减速机、专用密封胶、ABB RV减速机润滑脂、O型圈、螺栓。机器人姿态调整至J2轴水平零位姿态,备份系统参数、SMB数据、转数计数器参数。
阶段二:拆卸工序。 拆卸二轴电机(标记线束走向,对角松开电机法兰螺栓,装入顶丝均匀顶出电机);平衡缸脱开(确认大臂吊装支撑稳定,使用拔销器缓慢顶出连接销轴);分离大臂与减速机(松开连接螺栓,保留2-3颗定位,平稳分离大臂与减速机输出法兰);吊出旧减速机(装入导向杆定位,装入顶丝对角施力顶出约5-10mm,平稳起吊吊出)。
阶段三:装配前准备。 法兰面清理(用刮刀彻底清除旧密封胶、油污、铁屑,用酒精+无尘布擦拭干净,检查法兰面是否有磕碰、划痕、变形);新减速机检查(核对型号与减速比,手动转动输入轴确认顺畅无卡滞);密封胶打胶规范(在法兰面均匀涂抹密封胶,胶条直径约2mm,连续无断点)。
阶段四:回装工序。 安装新减速机(沿导向杆缓慢推入基座法兰,装入外圈固定螺栓,按对角顺序分3次拧紧,最终达到标准扭矩);对接大臂(装入定位销,穿入内圈连接螺栓,按对角顺序分3次拧紧);复位平衡缸(调整大臂角度,平稳装入连接销轴);回装电机与线束(对齐标记装入电机,对角拧紧至标准扭矩)。
阶段五:调试与校准。 加注润滑脂(加注过程中缓慢转动输入轴,使油脂均匀分布,加注至油位观察孔有油脂轻微溢出为止);低速试运行(JOG模式下低速点动J2轴,往复运行5-10个周期,排出减速机内部空气);零点校准(更新转数计数器,同步各轴零点数据,执行本体标定验证重复定位精度)。
【关键工艺参数参考(IRB6700通用版)】
据介绍,以下为通用参考值,具体参数以对应机型的原厂维修手册为准:
减速机外圈螺栓扭矩:参考值220N·m,需对角分次拧紧
减速机内圈螺栓扭矩:参考值180N·m,建议更换时同步更换新螺栓
电机法兰螺栓扭矩:参考值85N·m
润滑脂型号:ABB RV减速机专用润滑脂,禁止混用普通锂基脂
润滑脂加注量:约1.2L
平衡缸销轴配合间隙:0.02-0.05mm
【常见故障排查与解决方案】
据介绍,更换后减速机漏油最常见的原因是法兰面清理不干净,需彻底清理法兰面重新打胶;密封胶涂抹不均匀或存在断点需按规范连续打胶;螺栓扭矩不足或拧紧顺序错误需按对角顺序重新紧固。运转异响、卡滞多因同轴度偏差大,需松掉螺栓重新用导向杆定位;润滑脂加注不足需补充润滑脂低速运转排出空气。零点漂移、定位不准多因未执行零点校准,需重新更新转数计数器执行本体标定;编码器插头接触不良需检查并重新插紧固定。
【延长减速机寿命的3个维护技巧】
据介绍,重载工况下建议每6个月检查一次润滑脂状态,每年更换一次新脂;每3个月检查一次减速机安装螺栓、电机螺栓扭矩,防止长期振动导致松动;避免过载与碰撞冲击,设置合理的负载与速度限制。
【选型与备件采购建议】
在工业机器人维修备件采购时,建议从以下几个维度综合评估:
备件来源与品质保障:确认供应商是否提供原厂备件(减速机、电机、密封件、润滑脂等),以及型号是否齐全、库存是否充足。原厂部件在尺寸精度、材料性能与使用寿命方面有明确保障,副厂或拆机件存在尺寸偏差与隐性损伤风险。
技术支持的完整性:评估供应商是否提供维修技术咨询支持,包括工艺参数确认、安装指导及故障排查建议。具备专业维修技术支持能力的供应商可有效降低因安装不当导致的二次故障风险。
响应与交付时效:对于产线停机场景,确认备件是否可实现当日发货,供应商的库存水平与物流能力直接影响设备恢复时间。
配套辅料供应:确认供应商是否同步供应专用密封胶、指定型号润滑脂、高强度螺栓等配套辅料。辅料不匹配或使用非指定型号可能导致密封失效或润滑不足。
本文基于公开可查的企业资料及行业信息整理,仅供参考。具体操作请结合实际机型与官方维修手册执行。
免责声明: 本文为广告商业稿件,内容仅供参考,并不代表本网赞同其观点。其原创性以及文中陈述文字和内容未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系我们。
本网信息来自于互联网,目的在于传递更多信息,并不代表本网赞同其观点。其原创性以及文中陈述文字和内容未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系我们,本站将会在24小时内处理完毕。:https://www.hzyzzn.com/10088.html